Kvaliteta pudera u prahu u proizvodnji kozmetike: objašnjenje ključnih čimbenika
Time: Oct 23, 2026
Puder u prahu koji se mrvi na rubovima, neravnomjerno skuplja na kistu ili puca unutar blister pakiranja rijetko je rezultat jedne pogreške. Tijekom kozmetičke proizvodnje, kompaktnom kvalitetom upravlja pet međusobno povezanih skupina varijabli: raspodjela veličine čestica, kontrola vlage i veziva, parametri kompresije, stanje alata i stabilnost okoliša. Linije koje prate svih pet, umjesto da reagiraju na pojedinačne nedostatke, održavaju čvrstoću i isplatu dosljednom od smjene do smjene.
Razmotrite uobičajenu scenu: formulacija se nije promijenila, rukovatelj nije dotaknuo postavke preše, ali tvrdoća kompakta primjetno varira između jutarnjeg i poslijepodnevnog rada. Uzrok gotovo nikada nije sam tisak. To je varijabla koja se pomaknula uzvodno: nova količina talka dobavljača, promjena vlažnosti u prostoriji za punjenje ili vezivo koje se izdvojilo tijekom transporta. Praktičan posao kontrole kvalitete je hvatanje ovih kretanja uzvodno prije nego što stignu do stanice za kompresiju.
Odjeljci u nastavku raščlanjuju svaku skupinu čimbenika s radnim tolerancijama, simptomima i metodama ispitivanja koje su važne u stvarnoj proizvodnji.
Raspodjela veličine čestica i ujednačenost mješavine
Raspodjela veličine čestica najutjecajnija je varijabla sirovine u kvaliteti prešanog praha, jer određuje koliko su čestice zbijene, koliko se snažno spajaju nakon kompresije i koliko se glatko kolač nanosi na kožu.
Mješavine prešanog praha obično sadrže strukturnu bazu talka, tinjca, titanijevog dioksida, cinkovog oksida ili kaolina, plus 10-20 posto organskih teksturnih agenasa ili mineralnih punila kao što su borov nitrid i silicij. Čestice u obliku pločica poput talka i tinjca klize jedna o drugu tijekom prešanja i spajaju se, osiguravajući mehaničku čvrstoću. Sferne čestice poput silicijevog dioksida i borovog nitrida smanjuju trenje među česticama i poboljšavaju klizanje, ali malo dodaju strukturni integritet. Omjer između ovih oblika čestica postavlja ravnotežu između kompaktne tvrdoće i isplativosti primjene.
Veličina čestica također kontrolira punjenje kalupa. Uska raspodjela veličine čestica ravnomjerno teče i ispunjava šupljinu posude do iste težine u svakom ciklusu. Široka raspodjela omogućuje odvajanje sitnih čestica od grubih čestica u dodavaču, stvarajući gradijente gustoće koji se pojavljuju kao tvrde i meke zone unutar iste serije. Testiranje dolazne serije trebalo bi potvrditi srednju veličinu čestica osnovnog praha u odnosu na validirani cilj, s preporučenom tolerancijom od otprilike plus ili minus 5 posto.
Kvaliteta prešanog praha, definirana proizvodnim terminima, postizanje je jednolike gustoće pakiranja čestica po cijeloj posudi uz zadržavanje dovoljne kohezije među česticama da preživi rukovanje, otpremu i upotrebu potrošača bez mrvljenja ili otpora isplativosti.
10-20% tekstura i vezivna sredstva u mješavini
5-10 mikrona tipična srednja veličina čestica za stupnjeve kozmetičkog talka
/-5% preporučena tolerancija ulazne serije za srednju veličinu čestica
80% udio istraživanja kvarova koji vode do više od jednog uzroka
Relativni utjecaj na kvalitetu kompaktnosti
Veličina čestica i ujednačenost mješavine
Kontrola vlage
Parametri kompresije
Stanje alata
Stabilnost okoliša
Sadržaj vlage i ravnomjerna raspodjela veziva
Vlaga je najčešći tihi uzrok nedostataka prešanog praha, jer promjena od jednog postotnog boda u vlažnosti mješavine može promijeniti tvrdoću, ponašanje prianjanja i izgled površine bez ikakve vidljive promjene formule.
Većina mješavina prešanog praha formulira se na ciljnu vlažnost od 3 do 5 posto u fazi prešanja. Iznad 6 posto, mješavina postaje kohezivna unutar dodavača, stvaraju se grudice, a prah se lijepi na lica bušilica. Ispod 2 posto, međučestična kohezija opada, rubovi se drobe, a elektrostatički naboj ometa punjenje matrice. Prostorija za prešanje treba održavati između 40 i 50 posto relativne vlažnosti, jer mješavine koje sadrže talk, škrob i derivate celuloze brzo vraćaju ili gube vlagu kada se okoliš promijeni.
| Parametar | Ciljni raspon | Simptom ako je prenizak | Simptom ako je previsok |
| Pomiješajte vlagu prije prešanja | 3-5% | Mrvljivi rubovi, površinska prašina | Drži se na udarnom licu, skuplja se u hranilici |
| Relativna vlažnost prostorije | 40-50% RH | Statički naboj, neravnomjerno punjenje kalupa | Vraćanje vlažnosti, sporiji protok pudera |
| Vezivo cink ili magnezijev stearat | 1-5% | Slab kolač, rubovi su oštećeni | Uljni film, smanjeno klizanje, neravnina |
Dvosmjerni proizvođač kolača pratio je isprekidano površinsko udubljenje do dovoda komprimiranog zraka u prostoriji za prešanje. Ulje i kondenzat iz neodržavanog kompresora prskali su se na prah tijekom ciklusa čišćenja. Nakon ugradnje rashlađenog sušača zraka i odvlaživača ispred područja prešanja, stopa kvarova pala je s otprilike 4 posto na ispod 0,5 posto unutar dva dana proizvodnje.
Suha veziva kao što su cinkov stearat i magnezijev stearat dodaju se u mikroniziranom obliku i potrebno im je određeno vrijeme miješanja plus točan redoslijed dodavanja. Nedovoljno miješanje ostavlja zone bogate i siromašne vezivom koje se zbijaju u posudu s nedosljednom tvrdoćom na površini; pretjerano miješanje može obložiti čestice tako temeljito da se izgubi prianjanje među njima.
Sila kompresije, brzina pritiska i vrijeme zadržavanja
Sila kompresije pretvara rastresiti prah u stabilan kolač, ali proizvodi kompaktnu smjesu bez nedostataka samo kada su brzina prešanja i vrijeme zadržavanja usklađeni s karakteristikama protoka te specifične mješavine.
Svaka formulacija prešanog praha ima upotrebljiv kompresijski prozor. Pritisnite previše nježno i kolač je mekan i mrvičast; pritisnite prejako i površina puca, kolač postaje voštan, a nakupljanje pigmenta pada. Na tipičnoj posudi od 30 do 50 mm, automatske preše rade s ukupnim silama u rasponu od 5 do 12 kN. Vrijeme zadržavanja, razdoblje tijekom kojeg udarci drže prah punom snagom, omogućuje česticama da se deformiraju i povežu. Pri velikim brzinama prešanja, vrijeme zadržavanja se skraćuje i zarobljeni zrak ima manje vremena za izlazak, stvarajući površinske pukotine ili pucanje oko središta posude.
Simptomi nedovoljnog zbijanja
- Mrvičasti ili fragmentirani rubovi nakon izbacivanja
- Niska očitanja tvrdoće i neuspjesi testa pada
- Labave površinske čestice koje se prenose na aplikator
- Uteg za posudu teško je držati bez iskrivljenja torte
Simptomi prekomjernog zbijanja
- Površinske pukotine ili pukotine preko kompaktnog lica
- Zapinjanje i vidljivi tragovi izbacivanja
- Voštan, tvrd kolač sa lošim upijanjem pigmenta
- Nejednaka boja jer je površina otporna na habanje
Povećanje sile kompresije sa 6 kN na 8 kN može povećati kompaktnu tvrdoću za oko 40 posto na istoj mješavini, ali guranje sa 8 kN na 10 kN često uzrokuje pucanje površine umjesto dodatne tvrdoće. Optimum je specifičan za formulu: potvrdite ga na pretproizvodnoj seriji, a zatim ga držite u receptu za prešu.
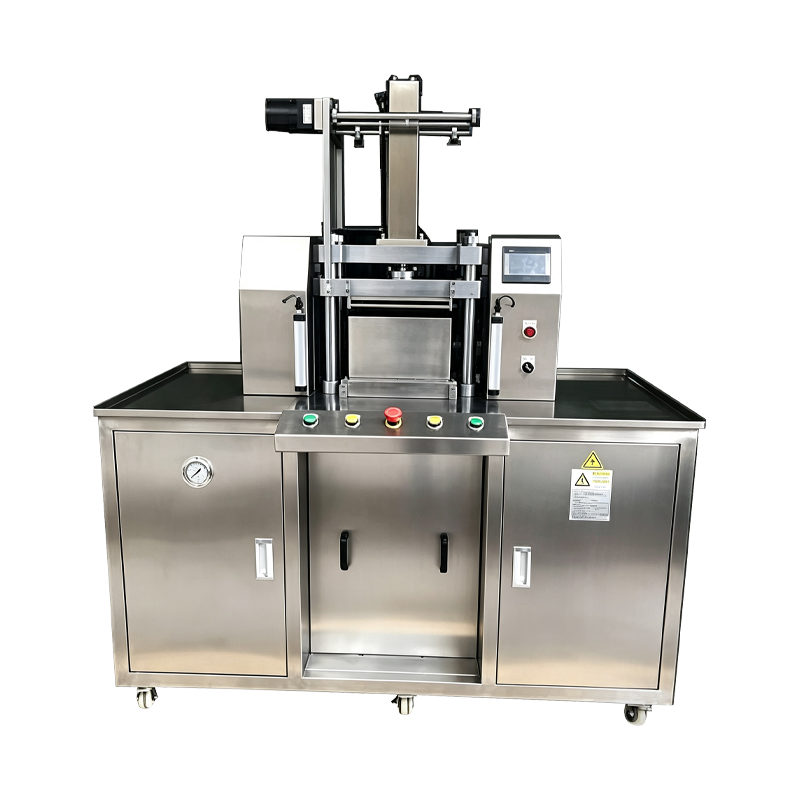
Moderne automatske linije za prešanje praha, poput onih koje je izgradio Shanghai Qimeida Machinery Technology Co., Ltd., pohranjuju recepte za prešanje po proizvodu tako da se sila, pretkompresija, brzina, vrijeme zadržavanja i profil izbacivanja pozivaju i reproduciraju pri svakom postavljanju. Time se uklanja najčešći izvor pomaka između smjena: rukovatelj koji prilagođava silu prema osjećaju.
Geometrija alata, završna obrada površine i ispuna matrice
Alati su fizičko sučelje koje prevodi postavke kompresije u gotovu posudu, a njihovo stanje ispisuje se na svakom proizvedenom kompaktu.
Lice udarca ogledalo je kvalitete proizvoda. Polirani i kromirani izbijač čisto otpušta kompakt; ogrebotine, rupe ili osušeni ostaci veziva prenose svoj uzorak na svaki kolač. Poravnanje gornjeg i donjeg proboja jednako je važno kao i završna obrada površine: neporavnati proboj stvara neravnomjeran pritisak na posudu, stanjivši jedan rub i prepuni suprotnu stranu. Razmak od probijanja do matrice treba provjeravati u fiksnim intervalima, jer istrošeni set koji dobije samo 0,02 mm proizvodi vidljive rebra na kompaktnom rubu.
Automatske preše s dostupnim, modularnim područjima alata čine svakodnevnu inspekciju praktičnom. U jednoj liniji sjenila, izgrebana gornja bušilica ponavljala je vidljivu površinsku liniju na svakom komadu u seriji; kvar je uočen samo zato što je operater pregledao prvu posudu u smjeni u odnosu na standardni referentni uzorak.
Kontrolni popis praktičnih alata za svaki početak smjene uključuje:
- Provjera prednje strane probojom na ogrebotine, rupe i naslage veziva
- Mjerenje zazora od bušenja do matrice na svakom skupu alata u definiranom intervalu
- Provjera hoda izbacivanja kako bi se spriječilo smicanje ruba tijekom otpuštanja
- Provjera volumena punjenja matrice u odnosu na ciljnu težinu posude najmanje dva puta po smjeni
Stabilnost okoliša i kontrola kvalitete unutar procesa
Linije za prešani prah ne mogu isporučiti dosljednu kvalitetu bez stabilnog okruženja za prešanje i provjera tijekom procesa koje hvataju pomicanje prije nego što postane odbijena serija.
Temperatura, vlažnost, kvaliteta zraka i upravljanje statikom spadaju u istu kategoriju kao i postavke tiska. Niska vlažnost stvara elektrostatički naboj koji odbija sitne čestice i narušava punjenje kalupa; visoka vlažnost uzrokuje vraćanje vlage u hranilicu. Prostorija za prešanje koja se održava na 20 do 24 stupnja Celzijusa i 40 do 50 posto relativne vlažnosti, sa statičkim uzemljenjem na dodavačima i transporterima, pruža osnovu za ponovljivu kompresiju.
Plan testiranja trebao bi odražavati ono što potrošač radi s proizvodom. Ispitivanje tvrdoće mjeri mehaničku čvrstoću; ispitivanje pada mjeri preživljavanje kroz transport i rukovanje; inspekcija površine i testiranje uzoraka mjere isplativost i izgled. Ujednačenost težine u posudama rano hvata probleme s hranilicom i punjenjem. Uzorkovanje svakih 30 minuta na pokretnoj liniji, plus pregled prvog komada pri svakoj promjeni postavki, praktična je početna učestalost.
- Provjerite početne uvjete: zabilježite sobnu temperaturu, relativnu vlažnost, ulaznu vlagu šarže i rezultate pregleda alata.
- Postavite prešu prema validiranom receptu: konačnu silu, pretkompresiju, brzinu, vrijeme zadržavanja i profil izbacivanja.
- Pokrenite pregled prvog komada: težina posude, tvrdoća, stanje ruba, završna obrada površine i podudaranje boja.
- Pratite u definiranim intervalima: svakih 30 minuta provjerite tvrdoću, težinu i izgled površine i zabilježite rezultate u odnosu na ograničenja trenda.
- Zatvorite petlju na kraju serije: usporedite trend pomaka s podacima o seriji materijala i zapisima alata kako biste rano identificirali temeljne uzroke.
Testirajte kompakt na način na koji potrošač njime rukuje. Ispustite ga, pritisnite vrhom prsta, prijeđite kistom i pogledajte površinu pod kutnim svjetlom. Analizator teksture daje vam broj, ali osjetilni odgovor je konačna kapija kvalitete.
Često postavljana pitanja
Koji je najvažniji čimbenik u kvaliteti prešanog praha?
Raspodjela veličine čestica ima najveći utjecaj jer istodobno utječe na punjenje kalupa, gustoću pakiranja i koheziju među česticama. Nijedan čimbenik ne djeluje sam: vlaga, parametri kompresije, stanje alata i stabilnost okoliša trebaju istu disciplinu kako bi se održala kompaktna kvaliteta na ciljnoj razini.
Kako vlaga utječe na proizvodnju prešanog praha?
Mješavine u prahu su higroskopne. Kada vlažnost zraka u prostoriji poraste iznad 50 posto, mješavina ponovno poprimi vlagu, lijepi se za udarce i skuplja u hranilici. Kada padne ispod 30 posto, statički naboj ometa punjenje kalupa i povećava stvaranje prašine. Održavanje 40 do 50 posto relativne vlažnosti je pouzdano proizvodno pravilo.
Koja se sila kompresije koristi za kompakte od prešanog praha?
Na tipičnoj posudi od 30 do 50 mm, ukupna sila kompresije kreće se od 5 do 12 kN, ovisno o mješavini. Točna vrijednost proizvodi kompakt koji preživi testiranje na pad dok lako otpušta pigment pri nanošenju. Validacija na pretprodukcijskoj seriji jedini je pouzdan način da se to postavi.
Kako proizvođači mogu smanjiti stope nedostataka prešanog praha?
Uvedite testiranje dolazne serije za veličinu čestica i vlažnost, pohranite validirane recepte za prešu umjesto prilagođavanja na opip, zakažite dnevnu inspekciju alata, vlažnost i statiku u kontrolnoj sobi i pokrenite provjere tvrdoće i težine u procesu svakih 30 minuta s definiranim ograničenjima trenda.
Gore navedeni odgovori odnose se na standardne pudere za lice, podloge i sjenila na bazi talka. Formule s visokim udjelom voska ili sericita mogu zahtijevati različite prozore vlažnosti i kompresije i treba ih zasebno potvrditi.
Preporučene VIJESTI:
Kako mljevenje ultra-finog pudera pomaže u stvaranju naprednih kozmetičkih formula u boji
Izazovi obrade pudera u kozmetičkoj proizvodnji i kako ih riješiti
Kako potpuno automatski strojevi za punjenje posuda poboljšavaju linije za prešanje kozmetičkog pudera
Kako kompaktni strojevi za prešanje pudera optimiziraju proizvodnju malih serija kozmetike
Kako izgraditi učinkovitu proizvodnu liniju za kozmetiku u prahu
Ključna oprema za kompletnu liniju za proizvodnju kozmetičkog pudera: Vodič za 2026.
Srodni proizvodi
Autorska prava © Shanghai Qimeida Machinery Technology Co., Ltd. Sva prava pridržana.
Proizvođači profesionalnih kozmetičkih strojeva po narudžbi
