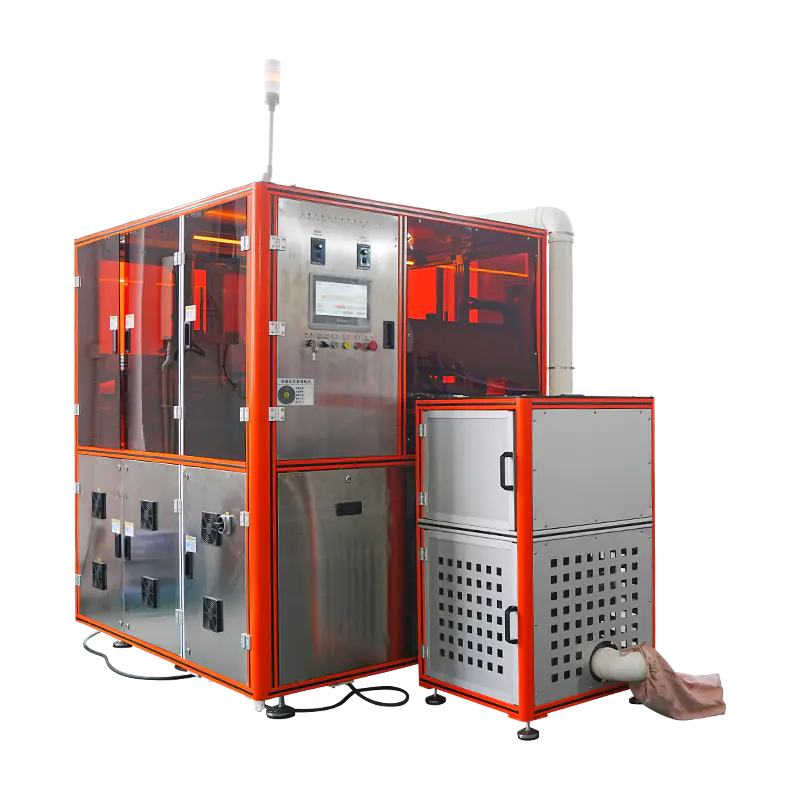
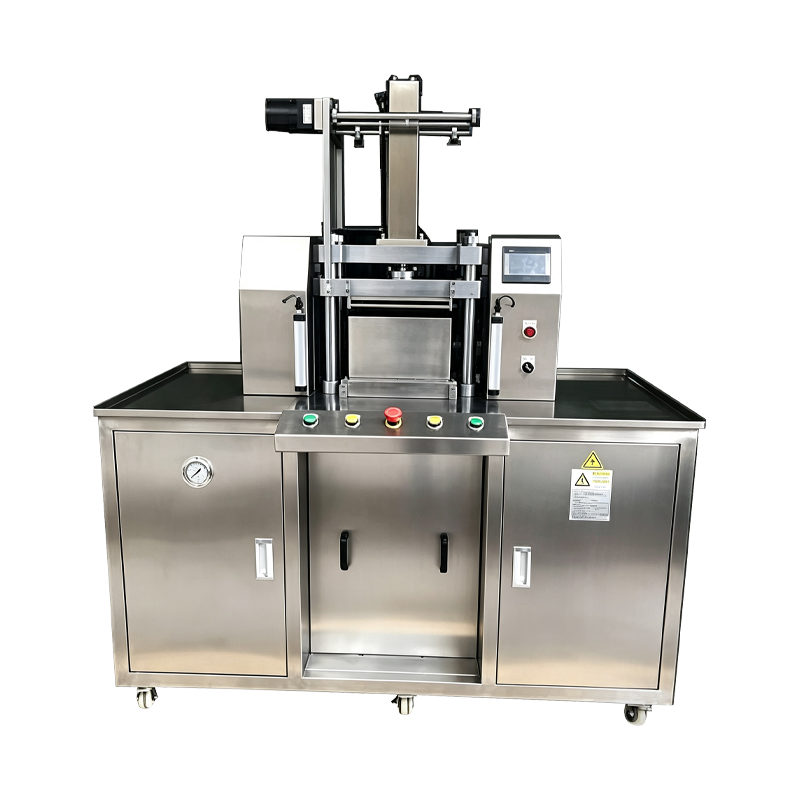
Automatski stroj za prešanje rumenila
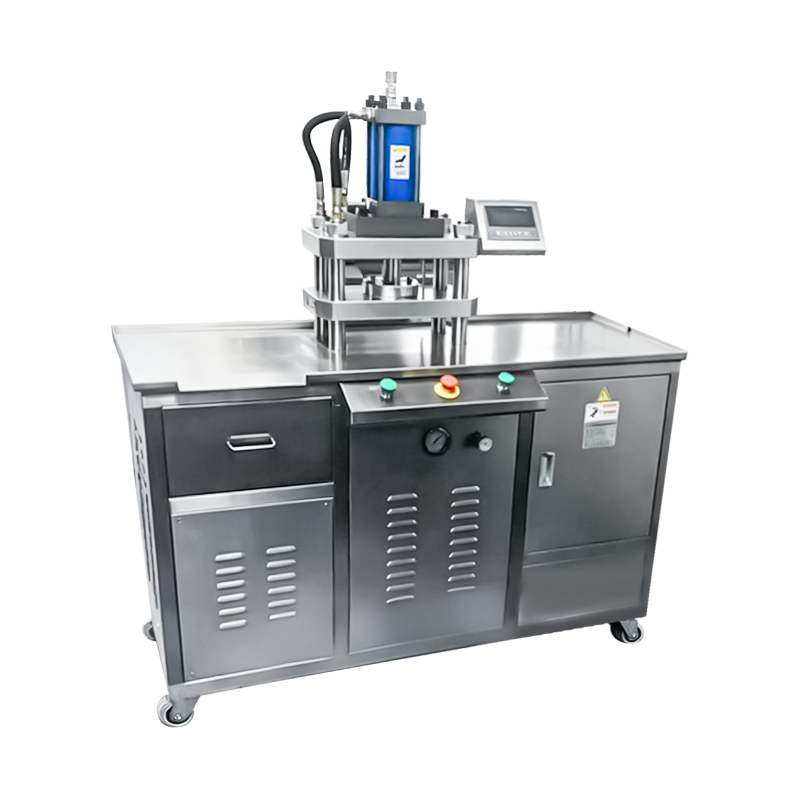
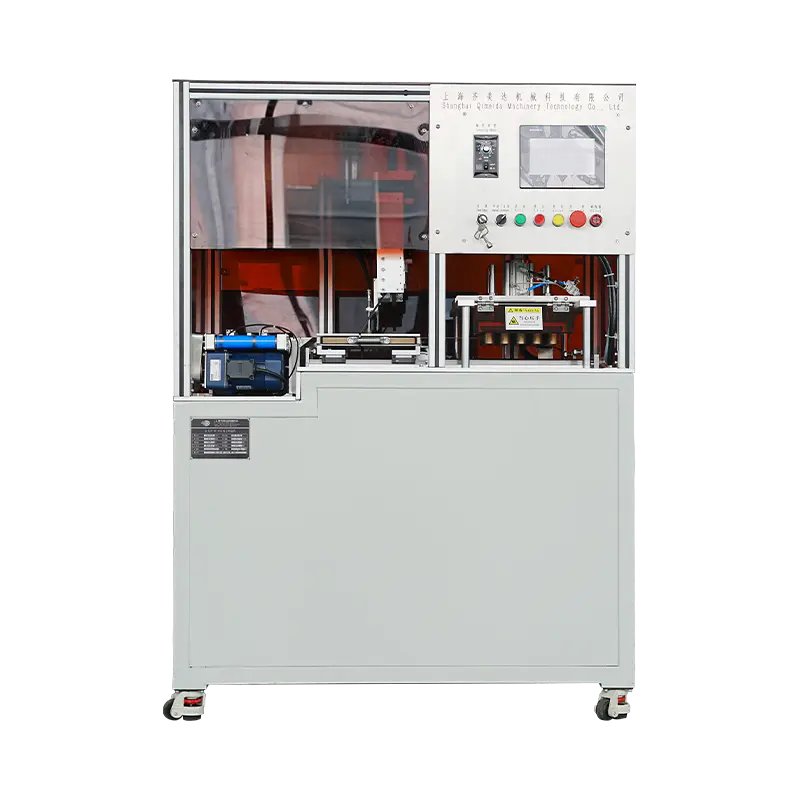
Platforma za prešanje konfigurirana za proizvodnju rumenila i pudera za lice, pokriva kupolaste, ravne i reljefne formate. Stroj automatizira hranjenje posude, doziranje praha, zbijanje i izbacivanje unutar jednog ciklusa, s kontrolom težine punjenja, sile prešanja i vremena zadržavanja prema receptu. Primjenjuje se na serije pojedinačnih nijansi, proizvodnju višestrukih raspona nijansi i formate rumenila vezanih u paletu.
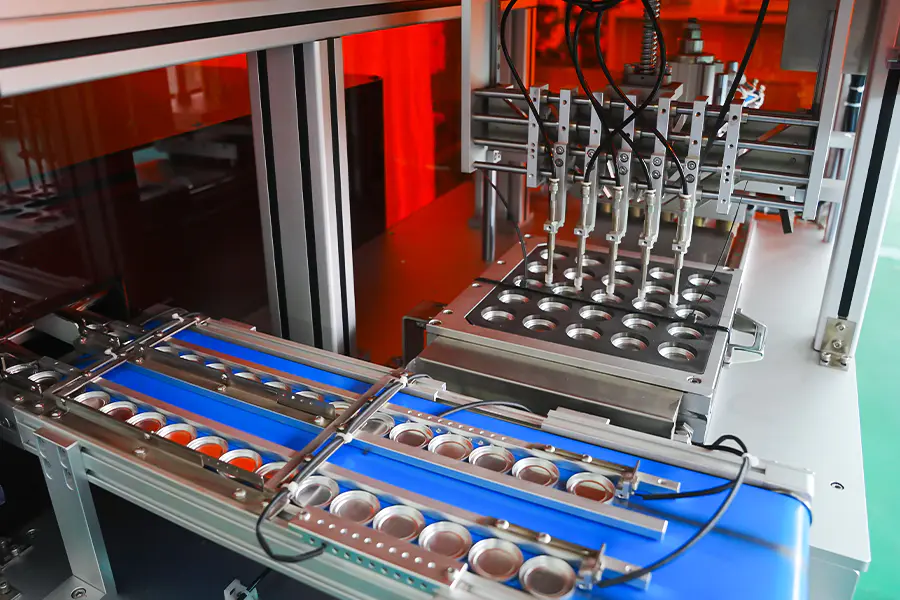
Pan Feed
Blush pans se stavljaju iz magazina ili punjača u ladicu na indeksnu ploču. Senzor potvrđuje prisutnost i orijentaciju posude prije nego što ciklus napreduje.
Doza u prahu
Servo svrdlo puni svaku posudu do težine recepta. Inline kontrolna vaga provjerava dozu, a posude izvan tolerancije se preusmjeravaju prije pritiskanja.
Niveliranje kreveta
Strugač ili lagani vibracijski korak izravnava sloj praha tako da gustoća bude ujednačena prije nego što udarac dodirne površinu praha.
Zbijanje
Gornji probijač spušta se kontroliranom brzinom do postavljene sile i zadržava vrijednost zadržavanja recepta. Sila i položaj bilježe se po posudi.
Izbacivanje
Prešana posuda se podiže s matrice i prenosi na pokretnu traku za pražnjenje ili jedinicu za punjenje ladica. Hod izbacivanja postavljen je tako da odgovara dubini posude.
Inspekcija
Visina posude, stanje površine i težina provjeravaju se na mjestu inspekcije. Rezultati su povezani sa zapisom serije radi sljedivosti.
Mogućnosti za proizvodnju rumenila
Funkcije konfigurirane za formate rumenila i pudera za lice.
Kupolasta potpora za pan
Kupolaste i zaobljene posude za rumenilo pritisnute sa zakrivljenim gornjim probijačem. Kontaktna brzina i gradijent zbijanja postavljaju se po receptu radi zaštite kupolastog profila.
Tave velikog promjera
Formati posuda od 25 mm do 75 mm u promjeru podržavaju se izmjenjivim reznim pločama. Veće posude s puderom za lice dostupne su na zahtjev.
Specifični recepti za nijanse
Svaka nijansa i formulacija rumenila pohranjuju vlastitu težinu punjenja, snagu, vrijeme zadržavanja i postavku izbacivanja. Opoziv recepta vrši se s HMI-a.
Prešanje reljefne površine
Podržani su gornji udarci s logotipom ili uzorkom. Brzina pristupa i gradijent zbijanja smanjeni su kako bi se sačuvali detalji na plohi.
Meko rukovanje formulacijom
Formulacije rumenila manje gustoće prešane smanjenom silom s produljenim vremenom zadržavanja kako bi se ograničilo prekomjerno zbijanje i pucanje površine.
Izvješćivanje na razini serije
Težina punjenja, sila pritiskanja, broj posuda i broj odbijanja zabilježen po seriji. Podaci koji se mogu izvesti putem OPC UA ili CSV radi pregleda kvalitete.
Tehnički podaci
Standardne konfiguracijske vrijednosti. Veličina tave, raspon sile i alati definirani po projektu.
Proizvodnja Fit
Gdje se stroj za prešanje rumenila koristi u kozmetičkoj proizvodnji.
Volumen jedne boje
Duge serije jedne nijanse rumenila na standardnim veličinama posuđa, uz stabilnost izlaza održanu kroz smjene i dosljednu tvrdoću posuđa.
Zaobljeni formati rumenila
Kupolaste i zaobljene posude proizvedene sa zakrivljenim alatom, gdje parametri prešanja štite profil kupole i ograničavaju pucanje na rubu.
Sezonski asortiman nijansi
Manje serijske kampanje u kojima se prisjećaju recepata i kratka vremena promjene podržavaju česte prijelaze između nijansi i formata pan.
Embossed Blush Pans
Posude s reljefnom površinom ili teksturiranom završnom obradom gdje su parametri prešanja podešeni za očuvanje detalja bušenja kroz zbijanje.
Palette Bound Blush
Multipan palete gdje se palete rumenila proizvode i sastavljaju u koordiniranom nizu za format jedne palete.
Uzorci i promotivne jedinice
Smanjene postavke snage i kraći ciklusi za posude za uzorke i promotivne formate bez mijenjanja postavki stroja.
Često postavljana pitanja
Uobičajena pitanja koja se postavljaju tijekom evaluacije i integracije linije. Odaberite pitanje da biste proširili odgovor.
Koje formate pan za rumenilo može obraditi stroj
Okrugli, ovalni, pravokutni i kupolasti formati tava podržani su putem izmjenjivih reznih ploča. Standardni raspon pokriva promjer od 25 mm do 75 mm ili ekvivalentni otisak, a veći formati dostupni su na zahtjev.
Kako se kontrolira težina punjenja za svaku posudu
Prašak se dozira pomoću servo pokretanog puža pomoću volumetrijske metode punjenja. Inline kontrolna vaga potvrđuje težinu u odnosu na vrijednost recepta, a posude izvan tolerancije se preusmjeravaju prije pritiska. Težina punjenja se obično drži unutar plus ili minus 0,04 g.
Mogu li se kupolaste posude za rumenilo pritisnuti bez pucanja
da Kupolasti alati koriste smanjeni gradijent zbijanja i manju kontaktnu brzinu tako da se sloj praha progresivno deformira. Vrijeme držanja je produljeno po receptu, što omogućuje vezivu da se slegne i ograničava pucanje oko ruba kupole.
Koje vrijeme promjene alata treba očekivati
Potpuna promjena kompleta alata obično traje od 20 do 45 minuta, ovisno o obliku posude i broju pozicija koje treba ažurirati. Alati se pohranjuju prema kodu recepta i postavljaju se prije promjene kako bi se smanjio zastoj.
Može li stroj pokretati formulacije rumenila meke ili niske gustoće
da Meke formulacije rumenila male gustoće prešaju se smanjenom silom s produljenim vremenom zadržavanja. Gradijent zbijanja postavljen je po formulaciji kako bi se spriječilo prekomjerno zbijanje, koje bi inače smanjilo rasprostranjenost praha i uzrokovalo pucanje površine.
Koji se podaci bilježe po seriji
Težina punjenja, sila pritiskanja, vrijeme zadržavanja, broj posuda i broj odbijanja bilježe se po seriji. Podaci na razini ciklusa mogu se izvesti putem OPC UA ili CSV za kvalitetnu dokumentaciju i pregled procesa.
Koji intervali održavanja vrijede za prešu
Provjera bušilice i matrice preporučuje se svakih 500 sati, čišćenje puža i sustava za doziranje pri svakoj promjeni boje, kalibracija indeksera svakih 1000 sati i provjera mjernih ćelija svakih 12 mjeseci. Evidencija se vodi uz dnevnik održavanja stroja.
Može li se stroj integrirati s postojećim linijama za sklapanje paleta
da Stanica za pražnjenje daje signal identificiranog položaja koji nizvodni sklop paleta ili oprema za utovar u ladice mogu koristiti za poravnanje i slijed. Integracijski zahtjevi definirani su tijekom planiranja rasporeda linije.
Referenca odstupanja procesa
Situacije opažene tijekom pritiskanja rumenila i odgovarajuće korektivne radnje.
Površina kupole puca nakon prešanja
Produžite vrijeme zadržavanja za 0,5 do 1 sekundu i smanjite gradijent zbijanja. Provjerite geometriju kupolastog proboja prema zapisu alata. Potvrdite da sadržaj vlage u prahu ostaje između 1 i 3 posto.
Težina punjenja varira ovisno o položaju
Pokrenite rutinu kalibracije po položaju za zahvaćeni puž. Provjerite konzistenciju nasipne gustoće praha u spremniku i provjerite je li vijak puža istrošen. Provjerite ostaje li razina spremnika iznad 30 posto tijekom proizvodnje.
Puder se lijepi za gornji udarac
Smanjite silu pritiska za 10 do 15 posto i skratite vrijeme zadržavanja. Ispolirajte površinu bušilice i potvrdite da kut otpuštanja odgovara specifikaciji alata. Provjerite temperaturu praha i sadržaj vlage prije proizvodnje.
Pan nije potpuno izbačen iz matrice
Provjerite odgovara li hod izbacivanja postavci dubine posude. Provjerite je li šipka za izbacivanje kontaminirana i očistite stijenku matrice. Potvrdite da se donji proboj potpuno vraća prije sljedeće faze punjenja.
Reljefni uzorak zamagljuje se na površini posude
Smanjite brzinu približavanja u zahvaćenom stadiju i smanjite brzinu kontakta. Provjerite ima li na površini bušilice nakupina praha i pregledajte je li alat istrošen. Lagano povećajte vrijeme zadržavanja kako biste omogućili registraciju uzorka prije otpuštanja.
Provjerite da odbačena vaga prelazi normalni raspon
Provjerite kalibraciju kontrolne vage u odnosu na referentnu vagu. Provjerite ima li u pužnici i dozirnoj cijevi nakupljenog praha. Potvrdite da se zaliha praha nije promijenila u veličini čestica ili sadržaju vlage između serija.
Bilješke o integraciji
Čimbenici koji utječu na instalaciju, pomoćne usluge i dugotrajni rad.
Dobava praha
Uzvodno se preporučuje međuspremnik s povratnom informacijom o razini. Prah bi trebao biti suh, bez grudica i unutar navedenog raspona veličine čestica prije punjenja.
Prijenos nizvodno
Stanica za pražnjenje kompatibilna je s transportnom trakom, utovarom u ladice ili robotskim odabirom i postavljanjem. Signal identificiranog položaja podržava nizvodno sortiranje i poravnanje sklopa palete.
Skladište alata
Kompleti bušilica i kalupa trebaju biti pohranjeni u označenim policama sa zaštitnim premazom. Zapisi o alatima s vrijednostima zazora prate svaki format posude i šifru recepta.
Planiranje održavanja
Preporučeni intervali obuhvaćaju pregled probijanja i matrice svakih 500 sati, kalibraciju indeksera svakih 1000 sati, čišćenje svrdla pri svakoj promjeni boje i provjeru mjernih ćelija svakih 12 mjeseci.