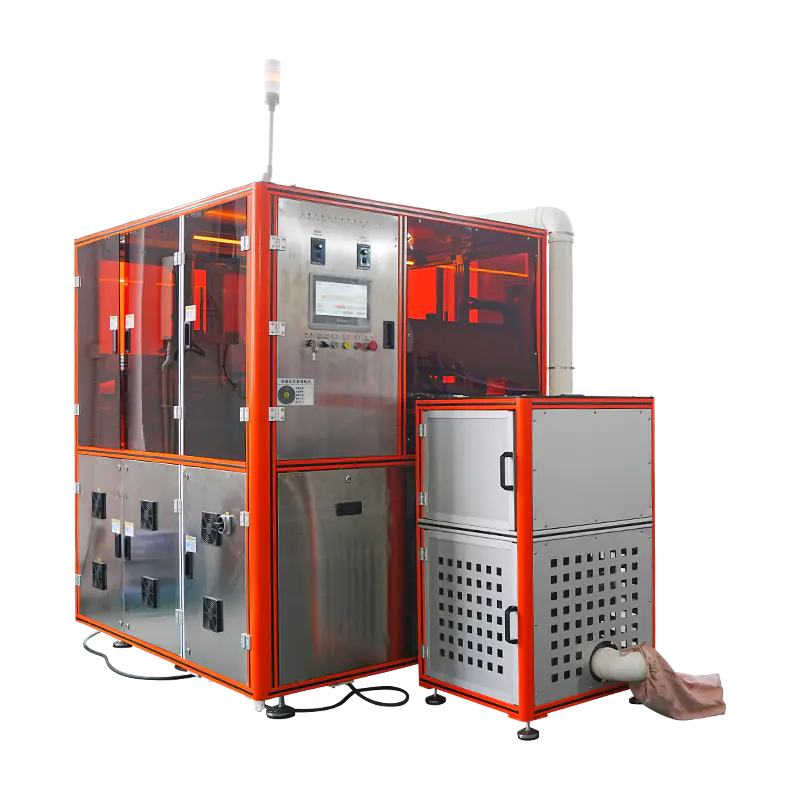
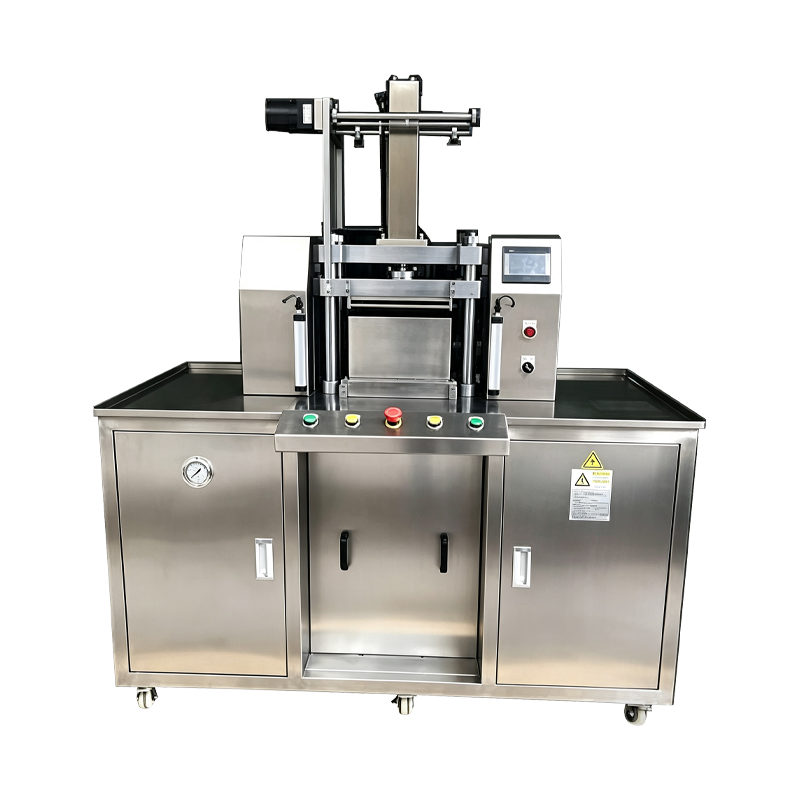
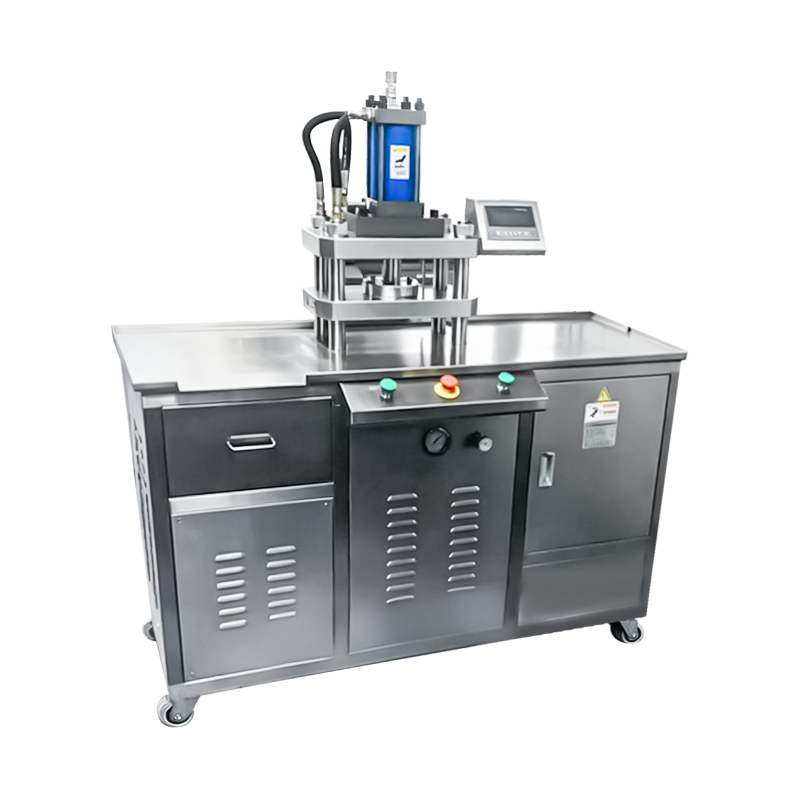
Automatski stroj za prešanje pudera
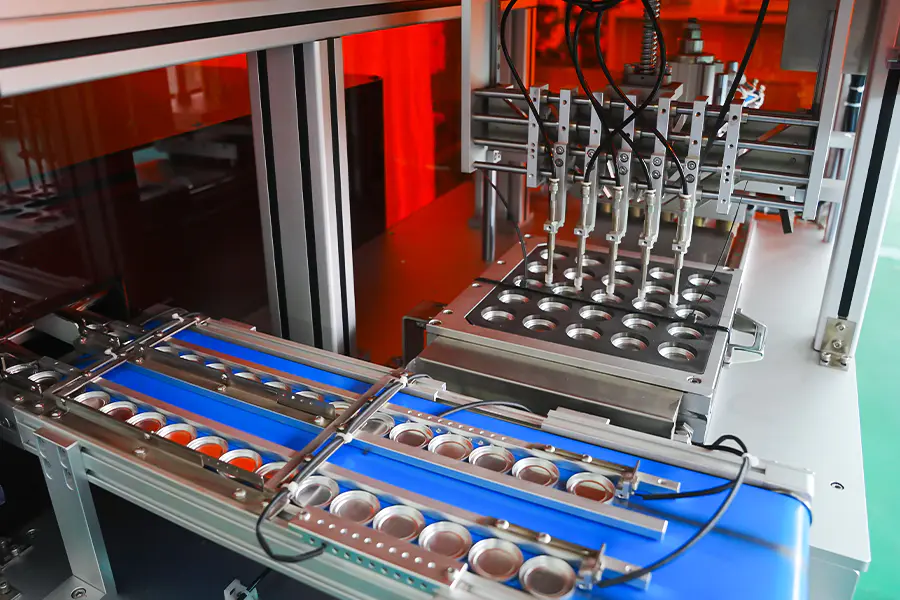
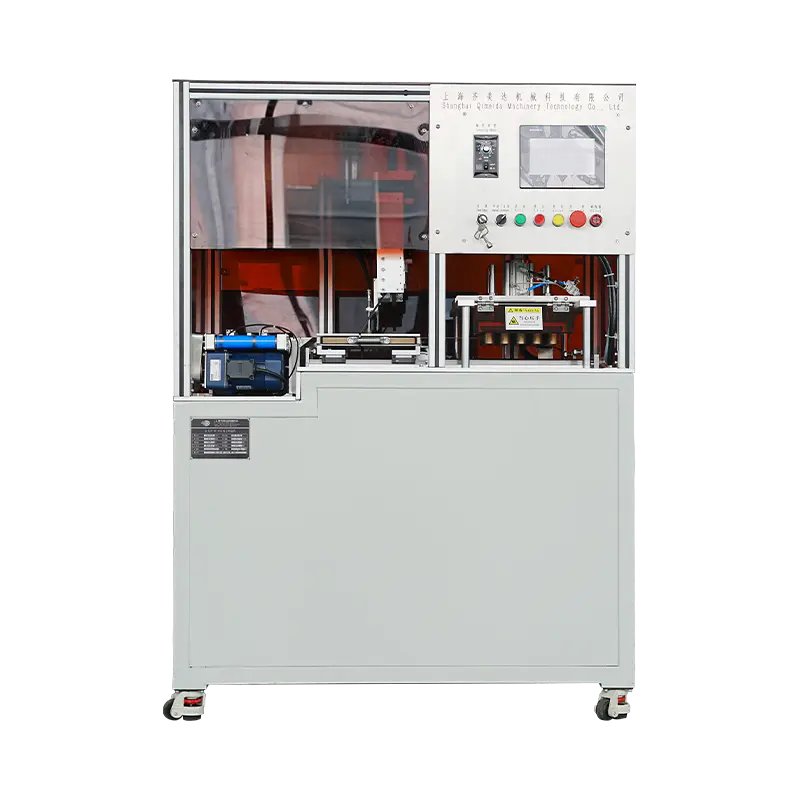
Platforma za prešanje konfigurirana za posude s temeljnim prahom i kompaktne temeljne temeljce. Stroj automatizira uvlačenje posude, doziranje praha, konsolidaciju sloja, zbijanje i izbacivanje u kontinuiranom ciklusu, uz kontrolu težine punjenja, sile pritiskanja, vremena zadržavanja i brzine ciklusa prema receptu. Svaki ciklus se bilježi prema proizvodnoj seriji s podacima o sili i položaju koji su dostupni za pregled.
Zbijanje visoke gustoće
Puder u prahu zahtijeva stalnu silu kako bi se postigla ciljna tvrdoća kolača. Preša drži silu kroz produženu fazu držanja, dopuštajući vezivu da teče preko matrice praha.
Kontrola ravne površine
Ravnost gornjeg probijanja i brzina približavanja postavljaju se po receptu kako bi se proizvela konzistentna površina posude bez tragova pritiskanja ili lokalne varijacije gustoće.
Integritet rubova
Gradijent zbijanja i brzina otpuštanja podešeni su po formulaciji kako bi se ograničilo otkrhivanje rubova na praškastim temeljnim posudama nakon izbacivanja.
Ciklus prikupljanja podataka
Sila, položaj i vrijeme zadržavanja bilježe se po posudi i povezuju sa zapisom serije za pregled procesa i analizu odstupanja.
Arhitektura sustava
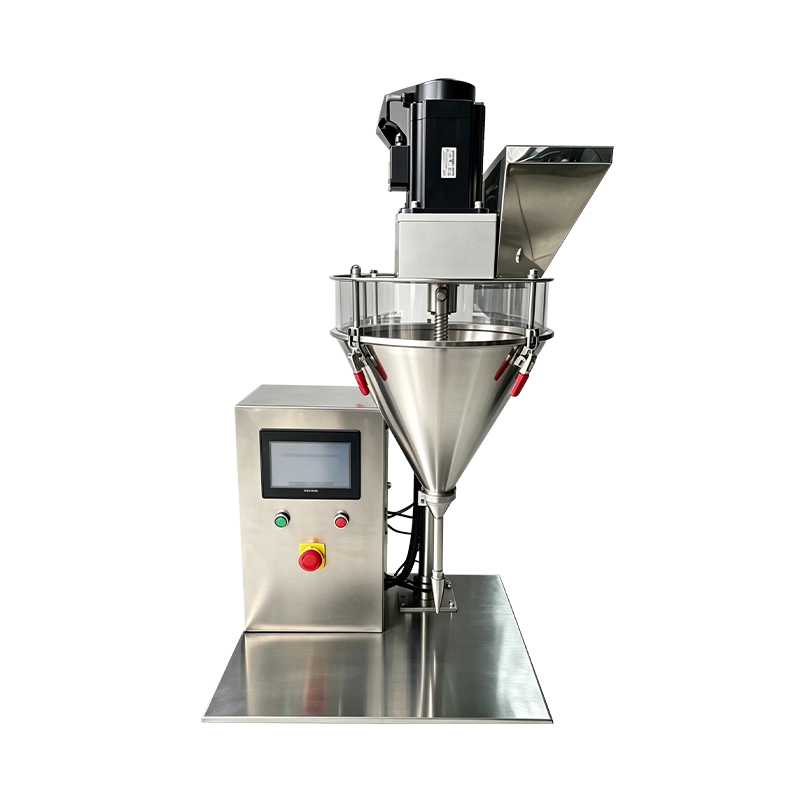
Stanica za doziranje
Servo pužnica s volumetrijskim punjenjem. Prašak se dozira prema težini recepta i provjerava ugrađenom kontrolnom vagom prije pomicanja posude.
Stanica za niveliranje
Oštrica strugača i kontrolirane vibracije učvršćuju sloj praha, smanjujući varijaciju visine punjenja prije zbijanja.
Stanica za prešanje
Gornji i donji probijači sa servo ili hidrauličkim pokretanjem. Sila, brzina približavanja i vrijeme zadržavanja postavljaju se po receptu.
Stanica za izbacivanje
Pneumatski ili servo pokretani ejektor podiže prešanu posudu iz matrice. Hod je postavljen tako da odgovara dubini pan i provjerava se nakon promjene alata.
Inspekcijska točka
Provjeravaju se visina posude i stanje površine. Podaci o težini iz kontrolne vage i podaci o prešanju iz kontrolera povezani su sa zapisom serije.
Raspon specifikacija
Proizvodne aplikacije
Puder u prahu
Standardne praškaste posude za podlogu prešane umjerenom do visokom snagom s produljenim zadržavanjem za jednoliku gustoću po površini posude.
Kompaktne temeljne kutije
Formati kućišta za ponovno punjenje i kompaktno kućište gdje visina posude i završna obrada površine moraju odgovarati geometriji kućišta za sastavljanje.
Domed Foundation Compacts
Kupolasti formati prešani sa zakrivljenim alatom, gdje brzina približavanja i gradijent zbijanja štite profil kupole.
Reljefne posude za temelj
Reljef logotipa i uzorka prešani pri smanjenoj brzini pristupa kako bi se sačuvali detalji na površini posude kroz zbijanje.
Nijansa podloga za više nijansi
Proizvodnja raspona boja prema opozivu recepta, gdje se težina punjenja i parametri prešanja mijenjaju između boja bez mehaničkog podešavanja.
Uzorak i probna proizvodnja
Izvodi se manje serije za probe formulacije i tržišne uzorke, koristeći smanjene postavke sile i kraće cikluse na istom alatu.
Često postavljana pitanja
Koji raspon sile je potreban za puder u prahu
Podloga od prešanog praha obično koristi umjereni do visoki raspon sile s produljenim vremenom zadržavanja. Točna vrijednost ovisi o promjeru posude, sadržaju veziva i ciljnoj tvrdoći kolača, a utvrđuje se tijekom tvorničkog testiranja prihvatljivosti navedene formulacije.
Koje formate tava za temelj može obraditi stroj
Okrugli, ovalni, pravokutni i kupolasti formati podržani su kroz izmjenjive matične ploče. Standardni raspon pokriva promjer od 35 mm do 90 mm ili ekvivalentni otisak, a veći formati dostupni su na zahtjev s prilagođenim rasponom sile.
Kako se kontrolira težina punjenja za svaku posudu
Prašak se dozira pomoću servo pokretanog puža pomoću volumetrijske metode punjenja. Inline kontrolna vaga potvrđuje težinu u odnosu na vrijednost recepta, a posude izvan tolerancije se preusmjeravaju prije pritiska. Težina punjenja se obično drži unutar plus ili minus 0,05 g.
Koje vrijeme promjene alata treba očekivati
Potpuna promjena kompleta alata obično traje 25 do 55 minuta, ovisno o obliku posude i broju pozicija koje treba ažurirati. Alati se pohranjuju prema kodu recepta i postavljaju se prije promjene kako bi se smanjio zastoj.
Može li stroj pritiskati posude velikom snagom bez promjene gustoće
Visoki rasponi sile podržani su korakom izravnavanja prije prešanja i kontroliranim gradijentom zbijanja tijekom hoda. Korak izravnavanja smanjuje varijaciju visine ispune, a gradijent je postavljen tako da ravnomjerno raspoređuje gustoću po površini posude.
Koji se podaci bilježe po seriji
Težina punjenja, sila pritiskanja, vrijeme zadržavanja, broj posuda i broj odbijanja bilježe se po seriji. Podaci na razini ciklusa mogu se izvesti putem OPC UA ili CSV za kvalitetnu dokumentaciju i pregled procesa.
Koji intervali održavanja vrijede za prešu
Provjera bušilice i matrice preporučuje se svakih 500 sati, čišćenje puža i sustava za doziranje pri svakoj promjeni boje, kalibracija indeksera svakih 1000 sati i provjera mjernih ćelija svakih 12 mjeseci. Analiza hidrauličkog ulja preporučuje se svakih 1500 sati ako je hidrauličko aktiviranje navedeno.
Može li se stroj integrirati s linijama za sklapanje kompaktnih kućišta
da Stanica za pražnjenje daje signal identificiranog položaja koji oprema za utovar sanduka ili montažu ladica može koristiti za poravnanje i slijed. Integracijski zahtjevi definirani su tijekom planiranja rasporeda linije.
Referenca odstupanja procesa
Površina posude pokazuje tragove pritiska
Smanjite brzinu približavanja u fazi kontakta. Pregledajte gornju površinu bušilice za nakupljanje praha ili istrošenost površine. Malo produljite vrijeme zadržavanja kako bi se matrica praha slegla prije otpuštanja.
Rubovi nakon izbacivanja
Usporite otpuštanje i smanjite gradijent zbijanja u završnoj fazi. Provjerite razmak probojca i matrice prema zapisu alata. Potvrdite da sadržaj vlage u prahu ostaje unutar preporučenog raspona.
Gustoća varira ovisno o velikom promjeru posude
Pregledajte korak izravnavanja kreveta i potvrdite da je strugalo ili postavka vibracije ispravna. Produžite vrijeme zadržavanja kako biste omogućili ravnomjerno taloženje. Provjerite ravnost gornje strane bušilice u odnosu na zapis alata.
Težina punjenja varira ovisno o položaju
Pokrenite rutinu kalibracije po položaju za zahvaćeni puž. Provjerite konzistenciju nasipne gustoće praha u spremniku i provjerite je li vijak puža istrošen. Provjerite ostaje li razina spremnika iznad 30 posto tijekom proizvodnje.
Pan nije potpuno izbačen iz matrice
Provjerite odgovara li hod izbacivanja postavci dubine posude. Provjerite je li šipka za izbacivanje kontaminirana i očistite stijenku matrice. Potvrdite da se donji proboj potpuno vraća prije sljedeće faze punjenja.
Provjerite da odbačena vaga prelazi normalni raspon
Provjerite kalibraciju vage prema referentnoj vagi. Provjerite ima li u pužnici i dozirnoj cijevi nakupljenog praha. Potvrdite da se zaliha praha nije promijenila u veličini čestica ili sadržaju vlage između serija.
Bilješke o integraciji
Dobava praha
Uzvodno se preporučuje međuspremnik s povratnom informacijom o razini. Prah bi trebao biti suh, bez grudica i unutar navedenog raspona veličine čestica prije punjenja.
Prijenos nizvodno
Stanica za pražnjenje kompatibilna je s transportnom trakom, utovarom u ladice ili robotskim odabirom i postavljanjem. Signal identificiranog položaja podržava nizvodno utovar kućišta i poravnanje sklopa.
Skladište alata
Kompleti bušilica i kalupa trebaju biti pohranjeni u označenim policama sa zaštitnim premazom. Zapisi o alatima s vrijednostima zazora prate svaki format posude i šifru recepta.
Planiranje održavanja
Preporučeni intervali obuhvaćaju pregled probijanja i matrice svakih 500 sati, kalibraciju indeksera svakih 1000 sati, čišćenje svrdla pri svakoj promjeni boje i provjeru mjernih ćelija svakih 12 mjeseci.