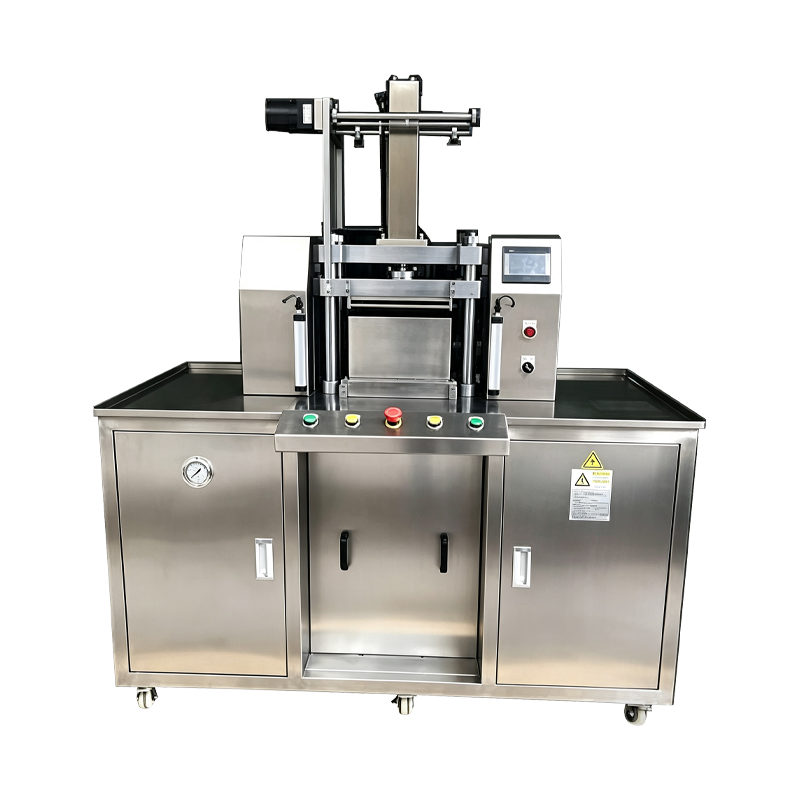
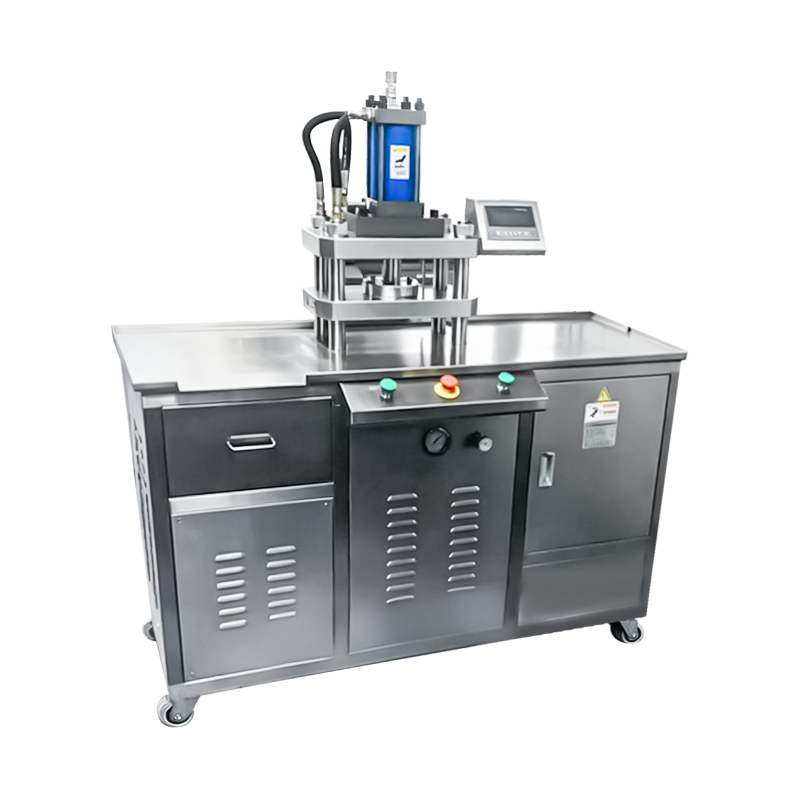
Servo pogonjeni stroj za prešanje kozmetičkog pudera
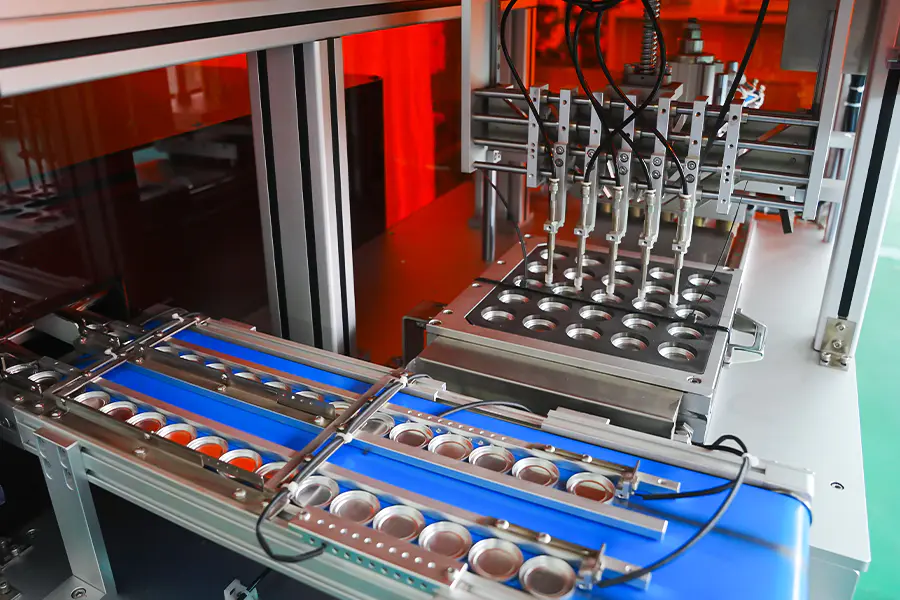
Platforma za prešanje u kojoj se hod zbijanja generira servo motorom i sklopom kugličnog vijaka, a ne hidrauličkim ili pneumatskim krugom. Položaj, brzina i sila kontroliraju se putem parametara pogona, omogućujući da se profil prešanja oblikuje korak po korak. Primjenjuje se na zbijanje kozmetičkog praha gdje su specifični zahtjevi ponovljivost ciklusa, točnost sile i procesna dokumentacija.
Digitalna kontrola sile
Sila se stvara okretnim momentom servo pogona i potvrđuje mjerna ćelija ispod ploče matrice, tako da je vrijednost pritiska definirana softverom, a ne postavkom regulatora tlaka.
Ponovljivost profila
Svaki stupanj profila prešanja pohranjuje se u receptu, a pogon reproducira istu krivulju gibanja iz ciklusa u ciklus bez obzira na trajanje proizvodnje.
Snimanje podataka o procesu
Položaj, brzina, okretni moment i sila bilježe se pri fiksnoj stopi uzorkovanja za svaki ciklus, a podaci krivulje pohranjuju se u zapisu serije radi pregleda.
Profil servo prešanja
Zaveslaj je podijeljen u programabilne stupnjeve, od kojih svaki ima svoju brzinu, položaj i ciljanu silu.
1. faza
pristupRam se određenom brzinom spušta do položaja neposredno iznad površine praha. Brzina pristupa postavljena je na veću za kratka vremena ciklusa i nižu za reljefni alat.
Faza 2
kontaktBrzina je smanjena na točki kontakta kako bi se ograničio utjecaj na sloj praha i očuvala geometrija ruba posude na početku zbijanja.
Faza 3
ZbijanjeSila raste do ciljane vrijednosti kontroliranom brzinom. Gradijent zbijanja postavljen je po formulaciji za kontrolu distribucije gustoće kroz kolač.
Faza 4
StaniSila se održava unutar raspona tolerancije tijekom definiranog intervala, dopuštajući matrici praha da se slegne i vezivu da teče između čestica.
Faza 5
OtpuštanjeSila se postupno smanjuje, a ne otpušta trenutno. Postupno otpuštanje smanjuje razliku tlaka između bušilice i površine kolača.
Faza 6
PovućiRam se vraća u gornji položaj zadanom brzinom, čisteći područje matrice za fazu izbacivanja i sljedeći ciklus punjenja.
Pogonski sklop i mjerenje
Komponente koje određuju točnost sile i ponovljivost ciklusa.
Servo motor
AC servo motor nominiran za rad kontinuiranog prešanja. Izlazni moment zakretnog momenta preslikava se na silu pritiska kroz kut kuglastog vijka, a pogon održava moment unutar zatvorene petlje tijekom faze zadržavanja.
Kuglični vijak i ram
Prednapregnuti kuglični vijak pretvara rotaciju u linearno gibanje s niskim zazorom. Klipnja se vodi na linearnim tračnicama kako bi se ograničilo bočno skretanje pod opterećenjem i držalo poravnanje udarca unutar tolerancije.
Merna ćelija
Mjerna ćelija za mjerenje naprezanja postavljena ispod matrice mjeri stvarnu silu pritiska. Signal se kontinuirano uzorkuje i uspoređuje s ciljem recepture tijekom faza zbijanja i zadržavanja.
Kodiranje položaja
Apsolutni enkoder na servo motoru daje povratnu informaciju o položaju rama visoke rezolucije. Vrijednosti položaja definiraju prijelaze faza i bilježe se s krivuljom sile za svaki ciklus.
Tehnički podaci
Standardne vrijednosti okvira. Raspon sile, hod i alat definirani su po primjeni.
Slučajevi primijenjene proizvodnje
Formati proizvoda i procesni uvjeti prikladni za prešanje na servo pogon.
Kompakti s gustim pigmentom
Formulacije koje zahtijevaju definirani gradijent zbijanja imaju koristi od kontrole razine stupnja, što smanjuje zatvaranje na posudama visoke gustoće.
Višeslojni kompakti
Sekvencijalne faze punjenja i prešanja s različitim profilima proizvode dvoslojne kolače s kontroliranom gustoćom međuslojeva.
Podloga u prahu
Puderi bogati vezivom prešani s postupnim otpuštanjem kako bi se ograničilo pucanje površine i poboljšala stabilnost rubova posude.
Reljefni pan format
Uzorci reljefa i logotipa sačuvani kroz smanjenu kontaktnu brzinu i kontrolirani gradijent zbijanja.
Preforma pečenog kolača
Kolači velikog formata prešani umjerenom snagom s produljenim vremenom zadržavanja kako bi se postigla ujednačena gustoća prije faze pečenja.
Regulirane proizvodne linije
Procesna okruženja u kojima se podaci o sili i položaju po ciklusu moraju čuvati za dokumentaciju serije i pregled odstupanja.
Često postavljana pitanja
Uobičajena pitanja koja se postavljaju tijekom evaluacije i integracije linije. Odaberite pitanje da biste proširili odgovor.
Po čemu se servo prešanje razlikuje od hidrauličkog prešanja
Servo prešanje stvara silu kroz zakretni moment motora i kuglični vijak, tako da položaj i brzinu hoda izravno kontrolira pogon. Hidrauličko prešanje stvara silu kroz pritisak tekućine, što je učinkovito pri velikoj sili, ali je manje precizno u položaju. Servo prešanje je odabrano tamo gdje je potrebna ponovljivost profila i hvatanje podataka na razini ciklusa.
Može li se profil prešanja mijenjati između proizvoda
da Svaki recept za proizvod pohranjuje svoj vlastiti broj faza, položaje faza, brzine, ciljne sile i vremena zadržavanja. Recepti se pozivaju s HMI-a, a promjena ne zahtijeva mehaničko podešavanje pogonskog sklopa.
Koji se podaci bilježe za svaki ciklus prešanja
Sila, položaj, brzina i pogonski moment uzorkuju se na 1 kHz i pohranjuju po ciklusu. Podaci su povezani sa zapisom serije i mogu se izvesti putem OPC UA ili CSV za pregled procesa ili dokumentaciju korisnika.
Je li stroj prikladan za primjenu velike sile
Standardni okvir pokriva do 25 tona. Iznad ovog raspona obično je navedeno hidrauličko prešanje. Servo prešanje odabrano je radi točnosti i kontrole procesa, a ne zbog maksimalnog kapaciteta sile.
Kakvo održavanje zahtijeva pogonski sklop
Podmazivanje kugličnog vijaka provjerava se u definiranim intervalima, obično svakih 1000 sati rada. Linearne vodilice se čiste i podmazuju u istom intervalu. Kalibracija mjerne ćelije preporučuje se svakih 12 mjeseci, a zamjena baterije kodera slijedi raspored proizvođača pogona.
Kako se stroj ponaša pri prekidu struje
U slučaju gubitka snage, servo pogon ulazi u kontrolirano zaustavljanje i cilindar zadržava položaj dok se ne uključi kočnica. Postupak oporavka zahtijeva ciklus navođenja prije nastavka proizvodnje. Podaci o ciklusu za prekinutu jedinicu označeni su u zapisniku.
Može li se alat dijeliti s hidrauličkim ili pneumatskim strojevima
Dijeljenje alata ovisi o sučelju za montažu i rasponu sile. Gdje se koristi ista standardizirana ploča i raspon sile pokriva potrebnu silu sabijanja, setovi alata mogu se prenijeti s dokumentiranim vrijednostima zazora.
Što određuje izlaz ciklusa na ovoj platformi
Izlaz ciklusa ovisi o duljini hoda, brzinama stupnja, vremenu zadržavanja i veličini tave. Smanjena brzina pristupa i produljeno vrijeme zadržavanja smanjuju izlaznu brzinu, dok kratki profili na plitkim posudama proizvode veću izlaznu snagu. Stvarne stope se provjeravaju tijekom tvorničkog ispitivanja.
Referenca odstupanja procesa
Situacije opažene tijekom servo prešanja i odgovarajuće korektivne radnje.
Krivulja sile odstupa od pohranjenog profila
Pregledajte krivulju u odnosu na referentni profil u HMI. Provjerite pomak signala mjerne ćelije u odnosu na referentni instrument. Potvrdite da je težina punjenja prahom unutar tolerancije i provjerite status podmazivanja kugličnog vijaka.
Servo pogon prijavljuje preopterećenje zakretnim momentom
Provjerite ima li mehaničkih prepreka u području matrice i potvrdite da se klip slobodno kreće kroz hod. Provjerite nije li ciljana sila postavljena iznad okvira. Provjerite jesu li kuglični vijak i vodilice zaprljani ili nedovoljno podmazani.
Ponovljivost položaja mijenja se tijekom smjene
Potvrdite da hlađenje kućišta pogona radi i da je temperatura okoline unutar specifikacije. Provjerite ima li zazora na spojnici enkodera. Pokrenite ciklus navođenja i usporedite vrijednosti položaja sa zapisom o puštanju u pogon.
Vrijeme ciklusa premašuje cilj recepta
Pregledajte postavke brzine u odnosu na recept. Provjerite postoji li mehaničko trenje u vodilici cilindra i provjerite jesu li poštivani intervali podmazivanja. Potvrdite da pogon nije u načinu rada s ograničenjem momenta tijekom faze zbijanja.
Rubovi posude pucaju nakon zbijanja
Smanjite gradijent zbijanja u zahvaćenoj fazi kako biste usporili porast sile. Produžite vrijeme zadržavanja za 0,5 do 1 sekundu. Provjerite udaljenost probijača i matrice i potvrdite da sadržaj vlage u prahu ostaje unutar preporučenog raspona.
Podaci o ciklusu nedostaju u dnevniku serije
Provjerite komunikacijsku vezu između PLC-a i sustava za bilježenje podataka. Provjerite prostor za pohranu na uređaju za bilježenje. Potvrdite da brojač ciklusa nije resetiran i provjerite sinkronizaciju PLC sata s mrežom postrojenja.
Bilješke o integraciji
Čimbenici koji utječu na instalaciju, pomoćne programe i dugoročne performanse.
Kvaliteta napajanja
Servo pogon koristi stabilno napajanje s niskim harmoničkim izobličenjem. Tamo gdje opskrba postrojenja ima značajne varijacije, preporučuje se linijski reaktor ili aktivni filtar za zaštitu elektronike pogona.
Pod i vibracije
Stroj zahtijeva ravan pod s točkama za sidrenje prema nacrtu instalacije. Izolacijski jastučići smanjuju prijenos sile reakcije na okolnu opremu i poboljšavaju stabilnost položaja.
Hlađenje kabineta
Kućište pogona je hlađeno zrakom i potreban je prostor za protok zraka oko kućišta. Temperatura okoline na ulazu u ormar treba ostati unutar specifikacije pogona tijekom cijele smjene.
Mreža i podaci
Kontroler podržava OPC UA i CSV izvoz. Mrežna konfiguracija definirana je tijekom puštanja u rad kako bi odgovarala MES-u ili povijesnoj arhitekturi postrojenja, s identifikatorima serija preslikanim na proizvodne zapise.