Kako kompaktni strojevi za prešanje pudera optimiziraju proizvodnju malih serija kozmetike
Time: Sep 30, 2026
Kozmetički OEM koji koristi 40 SKU-ova prešanog pudera u serijama od 300 do 800 posuda gubio je 3,5 sata na svaku promjenu nijanse na brzoj liniji izgrađenoj za 12 000 posuda po smjeni. Tijekom jednog mjeseca, taj zastoj pri prelasku je potrošio 18% raspoloživog vremena proizvodnje. Taj jaz između nominalne brzine linije i stvarne veličine serije je upravo ono za što su dizajnirani kompaktni strojevi za prešanje praha.
Maloserijska kozmetička proizvodnja nije smanjena verzija masovne proizvodnje. Njegova struktura troškova, dominantno usko grlo i rizici kvalitete su različiti. Kompaktni strojevi za prešanje praha izravno napadaju te razlike: oni zamjenjuju ekstremnu propusnost za ekstremnu fleksibilnost, a u ekonomiji malih serija to je dobitna trgovina.
Maloserijska ekonomska nagrada Brzina promjene, a ne sirovi izlaz
Za kozmetičku proizvodnju malih serija, profitabilnost je određena vremenom izmjene i iskorištenjem materijala, a ne maksimalnom brzinom prešanja.
Konvencionalna automatska linija za prešanje može nekoliko puta nadmašiti proizvodnju kompaktnog stroja nakon što se pokrene. Taj se rezultat materijalizira samo kada linija radi satima bez prekida. Kada je tipična serija 500 posuda, stroj koji preša 60 posuda u minuti nema prednosti u odnosu na onaj koji preša 15 posuda u minuti ako bržem stroju trebaju tri sata da promijeni nijanse.
Ekonomski pomak u malim razmjerima na tri mjerljiva načina:
3,5 h do 28 min
Prijelaz s konvencionalne linije na kompaktnu prešu s opozivom recepta
18%
Vrijeme proizvodnje izgubljeno na promjene boje na konvencionalnoj liniji
1%
Tipična tolerancija punjenja servo doziranja na kompaktnoj preši
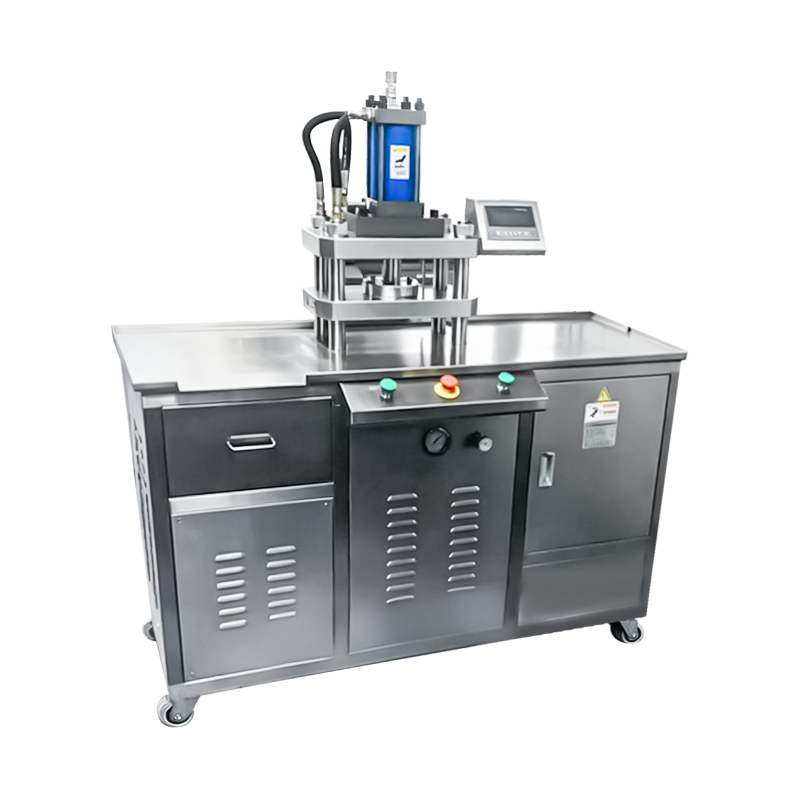
Kompaktni stroj za prešanje praha je sustav prešanja s jednom stanicom projektiran za brze izmjene kalupa, male količine punjenja prahom i pohranjene profile recepata, veličine za serije manje od nekoliko tisuća posuda.
Ovi strojevi optimiziraju male serije jer skraćuju postavljanje umjesto skraćivanja vremena ciklusa. Svaka minuta ušteđena pri postavljanju umnožava se u svakom SKU-u u portfelju, dok brži ciklus na brzoj liniji pomaže samo nekoliko SKU-ova koji su dovoljno veliki da opravdaju dug rad.
Četiri inženjerska rješenja koja kompaktnu prešu čine ekonomičnom
Kompaktni strojevi za prešanje praha optimiziraju proizvodnju malih serija kroz četiri specifična inženjerska izbora: stezaljke kalupa bez alata, doziranje praha sa servo pogonom, zatvoreno punjenje i kontrola tlaka na temelju recepture.
Svaka od ovih značajki napada različiti dio strukture troškova male serije. Promjena napada stezanja bez alata. Servo doziranje napada dosljednost težine pri malom protoku. Zatvoreno punjenje napada onečišćenje između nijansi. Kontrola recepta napada metodu pokušaja i pogreške koja troši prve serije svakog novog SKU-a.
- Stezanje kalupa bez alata: magnetske stezaljke ili stezaljke koje se upravljaju polugom dovršavaju izmjenu kalupa u 3 do 5 minuta, bez ključeva i bez sile koja ovisi o operateru.
- Punjenje servo puža: zatvoreni rukavac svrdla mjeri prah brojanjem rotacije, držeći težinu punjenja unutar 1% pri 10 do 15 tava u minuti.
- Zatvorena komora za prah: područje punjenja i pritiska je zapečaćeno tako da labavi pigment ne može prelaziti između nijansi, skraćujući vrijeme čišćenja za procijenjenih 70% do 85%.
- Memorija recepta: svaki SKU pohranjuje vlastiti tlak, zadržavanje i profil dubine punjenja, tako da nova serija počinje s kalibriranom postavkom umjesto nagađanja operatera.
U dokumentiranom ispitivanju u OEM tvornici sa 60 ljudi, prijelaz za seriju rumenila od 400 posuda pao je s 3,5 sati na 28 minuta nakon što je proizvodnja premještena na kompaktnu prešu sa stezaljkama bez alata i opozivom recepta. Zastoj u čišćenju smanjen je za 85%.
U kombinaciji, ova četiri izbora znače da se stroj ne ponaša kao mala kopija velike linije. Ponaša se kao fleksibilna radna stanica koja svaku boju tretira kao ponovljivu, kalibriranu seriju.
Kontrolirajte ove parametre prešanja prije nego što se posvetite stroju
Sila kompresije, vrijeme zadržavanja i dubina punjenja određuju hoće li se prešani prah držati zajedno, otpuštati čisto i preživjeti rukovanje; a troje međusobno djeluju.
Kupci često uspoređuju strojeve samo na temelju tonaže, no tonaža je besmislena bez druga dva parametra. Ciklus velike snage i kratkog zadržavanja drobi površinu dok unutrašnjost ostavlja slabo vezanu. Ciklus dugog zadržavanja s malom snagom gubi vrijeme ciklusa bez poboljšanja tvrdoće. Upotrebljivi prozor je uzak i pomiče se s opterećenjem pigmenta i sadržajem veziva.
| Parametar | Tipični raspon | Ako je postavljeno prenisko | Ako je postavljeno previsoko |
| Sila kompresije | 30 do 80 kN | Mrvljivi kolač koji se rasprši na dodir | Površinske pukotine i deformacije posude |
| Vrijeme zadržavanja | 1 do 3 sekunde | Slab uvez i perutanje rubova | Prekomjerna kompresija i sporiji ciklus |
| Dubina ispune | 2 do 5 mm | Tanak kolač s vidljivim linijama kalupa | Defekti prekomjernog izlijevanja i izbacivanja |
Praktično pravilo: držite kompresijsku silu unutar 5 kN od pohranjene vrijednosti recepta za boju. Visoko opterećenje pigmentom željeznim oksidom zahtijeva manje sile; formulama s puno talka treba više.
Za male serije, praktična posljedica je da pohranjivanje recepata nije praktična značajka. To je mehanizam koji proizvođaču omogućuje da radi seriju od 400 posuda ujutro i seriju od 800 posuda poslijepodne bez spaljivanja tri probne serije između.
Vrijeme izmjene po boji u minutama
Uskladite model tiska sa svojom stvarnom šaržom
Odaberite kompaktni stroj za prešanje praha mapiranjem svoje najmanje serije, učestalosti promjene boje i biblioteke kalupa prije usporedbe izlaznih ocjena.
Dvije kompaktne preše identične tonaže mogu biti pravi odgovor u jednoj tvornici, a pogrešan u drugoj. Prva odluka je trebaju li operateri uopće stajati kod novinara.
Poluautomatska kompaktna preša
- Operater puni posude i pokreće svaki ciklus
- Učinak obično 5 do 12 tava u minuti
- Niža nabavna cijena i lakše održavanje
- Najbolje za rad u laboratoriju, prilagođene nijanse i pilot serije
Potpuno automatska kompaktna preša
- Automatsko uvlačenje, pritiskanje i izbacivanje posude
- Učinak obično 12 do 25 tava u minuti
- Veća ulaganja; zahtijeva stabilnu SKU potražnju
- Najbolje za serije od 1000 tava i više na poznatim nijansama
Većina proizvođača malih serija treba samo jednu kompaktnu prešu za pokrivanje 30 do 50 SKU-ova ako su biblioteka kalupa i memorija recepata konfigurirani pri instalaciji.
Pokrenite ovu reviziju u četiri koraka prije slanja upita:
- Navedite svaki SKU prešanog praha i njegovu veličinu u posljednjih 12 mjeseci.
- Izmjerite stvarno vrijeme zastoja prijelaza po sjenilu, uključujući čišćenje i zamjenu kalupa.
- Zabilježite promjere i dubine posuda koje koristite; ovo definira inventar kalupa.
- Projicirajte rast serije za vaša tri najveća SKU-a kako biste odredili stopu tiskanja.
Reviziji nije potrebna preciznost na razini minute. Podaci koji se već nalaze u vašem proizvodnom dnevniku dovoljni su da otkriju trebate li poluautomatski stroj za fleksibilnost ili potpuno automatski za ponovljivost. Proizvođač kao što je Shanghai Qimeida Machinery Technology Co., Ltd., koji izrađuje prilagođenu opremu za prešanje praha za kozmetičke OEM/ODM proizvođače i donosi više od 10 godina iskustva u radu sa strojevima, može pretvoriti te rezultate revizije u nacrte kalupa, vrijednosti punjenja-kalibracije i profile receptura prije nego što se stroj isporuči.
Često postavljana pitanja
Koja je minimalna veličina serije koju kompaktni stroj za prešanje praha može raditi ekonomično?
Serije od 200 do 300 tava postaju ekonomične kada promjena traje ispod 30 minuta, a gubitak praha ispod 5%. Ispod 100 tava, laboratorijski alati ili ručno prešanje obično su praktičniji od bilo koje automatske preše.
Može li kompaktna preša obraditi različite formule praha bez unakrsne kontaminacije?
Da, kada stroj ima zatvorenu komoru za punjenje, uklonjive spremnike i dokumentirani protokol čišćenja. Na kompaktnim prešama sa zatvorenim rukovanjem prahom, ciklus čišćenja od 15 do 20 minuta obično je dovoljan da zadrži zaostatak pigmenta iz prethodne nijanse ispod vizualne detekcije.
Kakvo održavanje zahtijeva kompaktni stroj za prešanje praha?
Dnevni zadaci obuhvaćaju brisanje površina kalupa i provjeru razine hidrauličkog ulja. Tjedno čišćenje pokriva puž i cilindar za punjenje. Mjesečne provjere provjeravaju kalibraciju sonde tlaka i potvrđuju da pohranjeni profili recepata još uvijek odgovaraju probnom prešanju.
Koliko brzo se može izvršiti promjena boje na kompaktnoj preši?
Sa stezaljkama bez alata i opozivom recepta, tipična promjena boje traje 20 do 40 minuta uključujući čišćenje. Na konvencionalnoj liniji velike brzine, ista promjena obično traje 2 do 4 sata jer se lijevci, puževi i kalupi moraju skinuti i ponovno postaviti.
Preporučene VIJESTI:
Kako potpuno automatski strojevi za punjenje posuda poboljšavaju linije za prešanje kozmetičkog pudera
Ključna oprema za kompletnu liniju za proizvodnju kozmetičkog pudera: Vodič za 2026.
Kako automatizacija poboljšava učinkovitost u cijelom procesu proizvodnje kozmetičkog pudera
Kako mljevenje ultra-finog pudera pomaže u stvaranju naprednih kozmetičkih formula u boji
Kako cirkulacijske peći za sušenje poboljšavaju kvalitetu proizvodnje prešanog praha
Kako izgraditi učinkovitu proizvodnu liniju za kozmetiku u prahu
Srodni proizvodi
Autorska prava © Shanghai Qimeida Machinery Technology Co., Ltd. Sva prava pridržana.
Proizvođači profesionalnih kozmetičkih strojeva po narudžbi
