U kozmetičkoj OEM tvornici u Guangzhou, 12 posto prešanih pudera u prahu je odbijeno zbog pucanja rubova i mrljaste boje. Pladnjevi u blizini vrata pećnice sušili su se za 90 minuta, dok je pladnjevima na stražnjoj strani iste serije trebalo 140 minuta. Ta neravnoteža jasan je znak upozorenja na nekontroliranu fazu sušenja, a upravo je to problem koji cirkulacijske sušionice rješavaju na automatiziranim linijama za prešani prah.
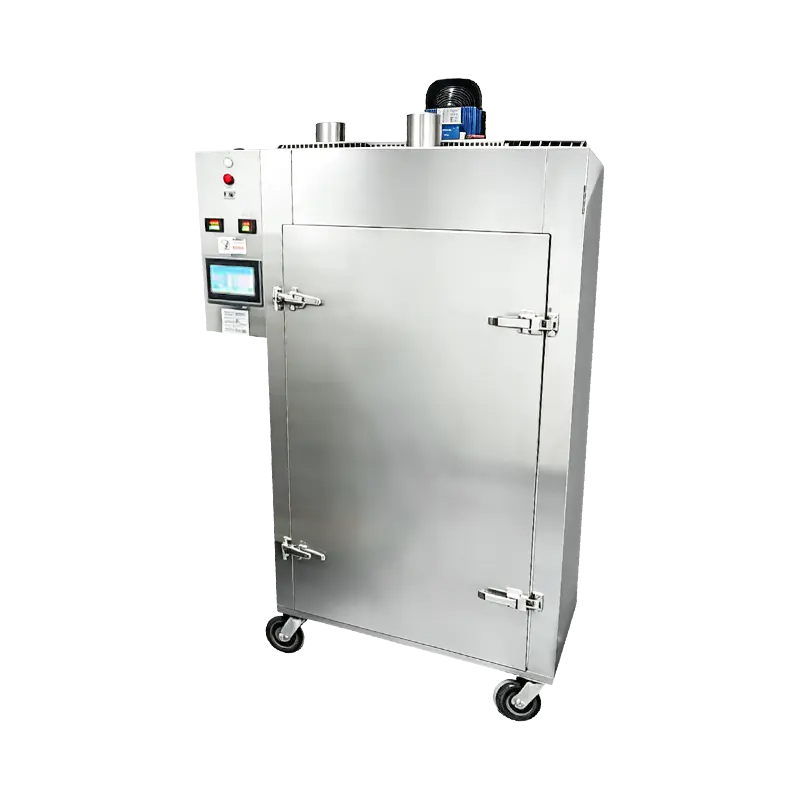
Cirkulacijska pećnica za sušenje je jedinica za termičku obradu s prisilnim zrakom koja kontinuirano cirkulira klimatizirani zrak kroz komoru za sušenje kako bi temperatura i vlaga bile ujednačene u svakom položaju ladice.
Što je cirkulacijska sušionica i zašto je potrebna prešanom prahu?
Cirkulacijska pećnica za sušenje je jedinica za termičku obradu s prisilnim zrakom koja kontinuirano cirkulira klimatizirani zrak kroz komoru za sušenje, održavajući temperaturne razlike između ladica unutar otprilike 2 do 3 stupnja Celzijusa. Kada svježe prešani prah napusti stanicu za kompresiju, još uvijek sadrži zaostalo otapalo ili vlagu koja se mora ukloniti prije nego što se posude mogu označiti i pakirati. Statičke pećnice s vrućim zrakom oslanjaju se na prirodnu konvekciju, koja stvara vruće zone u blizini grijaćih elemenata i hladne zone u blizini vrata i ispuha. Cirkulacijska pećnica za sušenje koristi motorizirane rotore i kanalizirani zračni put za ravnomjerno guranje klimatiziranog zraka preko svake ladice, čineći brzinu sušenja predvidljivom seriju za serijom.
Statičke pećnice s vrućim zrakom naspram cirkulacijskih pećnica za sušenje u ključnim parametrima obrade. | Parametar | Statička pećnica s vrućim zrakom | Cirkulacijska sušionica |
| Raspodjela temperature po posudama | 8 do 12 Celzijevih stupnjeva | 2 do 3 stupnja Celzijusa |
| Razlika u vremenu sušenja između ladica | 30 do 50 posto | 5 do 10 posto |
| Kretanje zraka | Samo prirodna konvekcija | Prisilna, kanalska recirkulacija |
| Razlika vlage između ladica | Do 2,0 posto | Ispod 0,5 posto |
Svakih 5 stupnjeva Celzijevih povećanja u rasponu temperature od ladice do ladice pretvara se u mjerljive razlike u protoku veziva, završnoj obradi površine i konačnoj kompaktnoj tvrdoći.
Ravnomjerna raspodjela vlage počinje prisilnim zrakom, a ne samo toplinom
Cirkulacijske peći za sušenje uklanjaju vlagu iz prešanog praha ravnomjernom brzinom jer prisilni zrak dopire do vrha, dna i rubova svake posude istom brzinom i temperaturom. U prešanom prahu, tekuća faza koja nosi vezivo, pigment i punilo mora ravnomjerno isparavati. Kada se površina suši brže od unutrašnjosti, formira se omotač i zarobi otapalo ispod sebe, stvarajući kratere ili mekane jezgre koje se skupljaju tijekom završnog pregleda. Prisilna cirkulacija razbija statički granični sloj iznad sloja praha i ubrzava isparavanje na mikroskopskim razmjerima, tako da svaki tijesto na kraju ima postojanu tvrdoću od središta do ruba.
Statičko ponašanje pećnice
- Vrući zrak se diže i skuplja pri vrhu komore
- Ladice na strani vrata ostaju nekoliko stupnjeva hladnije
- Površinsko ljuštenje hvata otapalo ispod sloja praha
- Varijacija vlage u šarži doseže 2 posto
Ponašanje cirkulacijske pećnice
- Zrak iz kanala dopire do svake ladice istom brzinom
- Puna komora ostaje unutar raspona od 2 do 3 Celzijeva stupnja
- Isparavanje se odvija ravnomjerno preko sloja praha
- Varijanca vlage u šarži ostaje ispod 0,5 posto
Operativni cilj je razlika u vlazi između ladica ispod 0,5 posto. Statičke pećnice obično rade na četiri puta većoj razini.
Aktivacija veziva ovisi o predvidljivim temperaturnim gradijentima
Veziva u prahu za presovanje, uključujući magnezijev stearat, cinkov stearat i skvalan, postaju potpuno i ravnomjerno aktivirana samo kada svaki pladanj u pećnici ima isti profil zagrijavanja. Kako temperatura raste, čestice veziva omekšavaju i šire se po česticama pigmenta i punila, stvarajući film koji povezuje kompaktor tijekom prešanja. Posude koje rade vruće prekomjerno tope svoja veziva i daju krhke zbijene komade. Posude koje se hlade ostavljaju veziva nedovoljno aktivirana i stvaraju kredaste površine koje se mrve pod laganim pritiskom. Uski temperaturni raspon cirkulacijske pećnice za sušenje omogućuje proizvodnim timovima da postave jednu ciljanu temperaturu ladice i vjeruju da će je cijela serija postići u razmaku od nekoliko minuta.
- Ispod optimalnog opsega: nepotpuni vezivni film, praškasta površina, mala kompaktna čvrstoća
- Unutar optimalnog pojasa: ravnomjerno stvaranje filma, maksimalna čvrstoća na gnječenje, glatka završna obrada
- Iznad optimalnog opsega: migracija veziva na površinu, ljepljivi završni slojevi, lomljivi rubovi
Dosljedna aktivacija veziva razlika je između posude za prešani prah koja preživi međunarodnu dostavu i one koja se raspada u ruci potrošača.
Mjerljivo smanjenje nedostataka kod pucanja, lomljenja i mrlja
Proizvođači koji zamjenjuju statične pećnice cirkulacijskim pećnicama za sušenje izvješćuju o smanjenju od 20 do 30 posto ukupnih nedostataka prešanog praha, s najvećim dobicima u pucanju rubova i mrljama u boji. Mehanizam je jednostavan: kada se vlaga ravnomjerno izvuče i vezivo se predvidljivo stegne, nedostaci koji nastaju u fazi sušenja uglavnom nestaju. Pucanje na rubovima se smanjuje jer rub tave više nije ni suši ni vlažniji od sredine. Pjege nestaju jer se nijedan pigment ne suši brže od svog susjeda; ravnomjeran protok zraka sprječava razdvajanje boja do kojeg dolazi neravnomjernim isparavanjem.
Stope grešaka na liniji za prešani prah: statična peć nasuprot cirkulacijskoj peći za sušenje
Statička pećnica na vrući zrak Cirkulacijska sušionica
Rubno pucanje 8% 2,5%
Pjegavost boje 5% 1,5%
Krateriranje na površini 3,5% 1%
Totalno odbijanje 12% 4%
U dokumentiranim pokusima proizvodnje OEM-a, ukupan broj odbačenih proizvoda pao je s 12 posto na 4 posto nakon promjene, što je dvotrećinsko smanjenje otpada.
Energetska učinkovitost i kraći ciklusi smanjuju troškove po seriji
Budući da cirkulacijske peći za sušenje ponovno koriste zagrijani zrak umjesto da ga ispuštaju u prostoriju, troše 20 do 35 posto manje energije dok skraćuju vrijeme sušenja za 15 do 40 posto. Recirkulacijski put vraća topli, suhi zrak u grijaće elemente, tako da pećnica radi isti posao s djelićem unosa energije u odnosu na jednoprotočni dizajn. U isto vrijeme, upravitelji postrojenja više ne moraju držati seriju dok se najsporija posuda ne osuši. Cjelokupni ciklus sušenja se skraćuje, a linija koja radi 20.000 zbijanja po smjeni dobiva dodatni kapacitet bez zauzimanja još jednog kvadratnog metra površine.
20 do 35% manja potrošnja energije po šarži
15 do 40% kraći ciklusi sušenja
5 do 10% razlika u vremenu sušenja između ladica
20% dodatni kapacitet linije po smjeni
Smanjenje vremena ciklusa sušenja od 25 posto dodaje otprilike jednu punu seriju prešanog praha u smjenu od osam sati, bez dodatnog rada.
Kako odrediti cirkulacijsku peć za sušenje prešanog praha
Prilikom ocjenjivanja cirkulacijske peći za sušenje za liniju prešanog praha, inženjerski timovi trebaju dati prioritet četirima specifikacijama: volumen zraka po volumenu komore, ujednačenost temperature, gustoća punjenja ladica i programabilni profili sušenja. Dobavljači kao što je Shanghai Qimeida Machinery Technology Co., Ltd. izgrađuju potpuno automatizirane linije za prešanje praha i rutinski usklađuju cirkulacijske peći za sušenje s recepturama kupaca, veličinama ladica i pomakom izlaznih ciljeva. Praktični proces specifikacije slijedi četiri koraka.
- Izmjerite trenutnu varijancu serije. Temperature ladice za cjepanice na više pozicija komora u vašoj postojećoj pećnici tijekom najmanje jednog punog proizvodnog tjedna.
- Definirajte ciljanu vlažnost. Vlažnost dovoda praha, sastav veziva i dubina posude određuju krivulju sušenja koju pećnica mora slijediti.
- Uskladite protok zraka s geometrijom posude. Provjerite usmjerava li raspored kanala zrak preko površine posude, a ne oko perimetra komore.
- Zahtijevaju programabilne višestupanjske profile. Stupnjevi ramp, hold i cool štite pigmente i veziva osjetljive na toplinu od toplinskog udara.
Ispravno specificirana cirkulacijska sušionica obično otplaćuje svoje kapitalne troškove kroz samo smanjenje nedostataka u roku od 12 do 18 mjeseci na liniji koja radi u dvije smjene.
Često postavljana pitanja o cirkulacijskim sušionicama
P1. Koliko je obično potrebno da se zbijeni puder u prahu suši u cirkulacijskoj sušionici?
Tipični ciklusi sušenja kreću se od 60 do 180 minuta, ovisno o dubini posude, gustoći pigmenta i formulaciji veziva. Cirkulacijske pećnice za sušenje skraćuju to vrijeme za 15 do 40 posto u usporedbi sa statičnim pećnicama jer pokretni zrak uklanja vlagu s površine praha mnogo brže od prirodne konvekcije.
Q2. Može li jedna cirkulacijska sušionica raditi s različitim formulacijama praha?
Da, pod uvjetom da pećnica ima programabilni upravljač s višestupanjskim profilima sušenja. Puder u prahu s puno pigmenta možda će trebati sporo niskotemperaturno povećanje, dok kompaktni puder na bazi voska tolerira višu temperaturu zadržavanja. Ista pećnica može izvršiti oba profila u nizu u različitim serijama.
Q3. Koja je optimalna temperatura sušenja za prešani prah?
Većina formula u prahu najbolje se suši između 55 i 75 stupnjeva Celzijusa. Više temperature prekomjerno tale veziva i uzrokuju migraciju pigmenta; niže temperature ostavljaju zaostalo otapalo koje slabi kompaktor. Točan optimum ovisi o sustavu veziva u formuli.
Q4. Kakva je cirkulacijska peć za sušenje u usporedbi s vakuumskim sušenjem za prešani prah?
Vakuumsko sušenje odgovara formulama osjetljivim na otapala, ali nosi veće kapitalne troškove i sporiji obrt šarže. Za standardni talk, pigment i puder u prahu, cirkulacijsko sušenje daje jednaku konačnu kvalitetu uz otprilike upola manju cijenu opreme i s bržim ciklusima.
Sve brojke u ovom članku su podaci proizvodne linije iz OEM postrojenja za prešani prah; točni rezultati ovise o formulaciji, punjenju ladice i uvjetima okoline.