Izazovi obrade pudera u kozmetičkoj proizvodnji i kako ih riješiti
Time: Sep 05, 2026
Linija za kompaktiranje rumenila u OEM tvornici udvostručila je svoju stopu odbijanja sa 4% na 23% u manje od dva sata kada je pred-mješavina počela preplavljivati lijevak za punjenje. Operateri su podigli intenzitet vibratora, usporili rotacijsku prešu s 40 na 22 poteza u minuti, a još uvijek su vidjeli napukle rubove i kredastu sredinu na gotovo svakoj desetoj tableti. Formulacija se nije promijenila. Sadržaj vlage porastao je s 0,3% na 0,8% nakon vlažne noći, a učinci su se proširili na sve stanice nizvodno.
Pet uobičajenih pogrešaka u obradi pudera u kozmetičkim linijama
Linije kozmetičkih pudera kvare se u pet prepoznatljivih načina: rahljenje, kanaliziranje, preplavljivanje, nepravilan protok i stvrdnjavanje. Svaki način ima poseban mehanizam, vidljiv prvi simptom i različitu cijenu na liniji.
Ratholing je stanje protoka u kojem se prašak ispušta kroz uski okomiti kanal iznad izlaza lijevka dok okolni materijal ostaje zaključan na mjestu. Razlikuje se od premošćivanja, gdje prah potpuno prekriva izlaz i zaustavlja svako pražnjenje.
Ratholing izgladnjuje tisak bez potpunog zaustavljanja, što ga čini težim za otkrivanje od premošćivanja. Kanaliziranje je ista obitelj neuspjeha: otvara se uzak put protoka, ali glavnina lijevka ostaje statična sve dok iznenadni pad ne destabilizira korito. Poplava slijedi kada se ta spuštena masa prozrači i teče poput tekućine, jureći kroz dovodnik i prekomjerno ispunjavajući šupljine kalupa. Nepravilan protok izmjenjuje se između slobodnog protoka i bez protoka, a zgrušavanje spaja čestice u grudice koje blokiraju rešetke, hranilice i cipele za punjenje.
| Način neuspjeha | Mehanizam korijena | Prvi uočeni simptom | Tipičan utjecaj |
| Ratholing | Kohezivni prah prianja uz stijenke spremnika | Sporo ispuštanje na jednoj strani lijevka | 10–25% gubitka kapaciteta |
| Kanaliziranje | Uski kanal protoka otvara se u statičkom sloju | Nestabilna težina punjenja na preši | Varijacija težine do 8% |
| Poplava | Srušena pacovska rupa prozračuje prah | Puder nekontrolirano curi | Skokovi težine i prašina u zraku |
| Nestalan protok | Kohezija se izmjenjuje s klizanjem | Start-stop pražnjenje iz spremnika | Zaustave tiska i odbijeni ugovori |
| Kolačenje | Vlaga i tlak spajaju čestice | Grudice u predsmjesi | Blokirani dodaci i čvrsta mjesta u kompaktima |
Temeljni uzroci nepravilnog protoka praha
Veličina čestica, oblik, kemijski sastav površine i vlaga odlučuju hoće li kozmetički puder teći ili se boriti s procesom. U kompaktnim formulama ti čimbenici međusobno djeluju, tako da jedna promjena u jednom sastojku može kaskadirati u više načina neuspjeha.
Listiće tinjca klize i blokiraju se; talk je mekan, pločast i lako ga je previše zbiti; titanijev dioksid stvara fine aglomerate koji se čvrsto pakiraju. Kada ih formula kombinira s cinkovim stearatom, manji pomaci u raspodjeli veličine čestica potpuno restrukturiraju ponašanje protoka. Fine čestice ispod 50 mikrometara povećavaju koheziju, dok široka raspodjela veličine potiče segregaciju tijekom transporta i punjenja.
Vlaga je najjači pojedinačni destabilizator. S 0,5% udjela vode većina kompaktnih mješavina i dalje teče; iznad 0,8%, stvaraju se tekući mostovi između čestica i kohezija se udvostručuje. Glikoli, humektanti i botanički ekstrakti migriraju tijekom skladištenja i povećavaju vlagu u spremniku. Elektrostatički naboj od pneumatskog prijenosa i dugotrajnog miješanja čini da se fine čestice lijepe za stijenke i jedna za drugu, pojačavajući iste kvarove.
U kompaktnoj proizvodnji funkcija protoka praha nije konstanta materijala. To je procesno stanje koje se mijenja s vlagom, temperaturom i vremenom.
Od prekida protoka do kompaktnih nedostataka: Press Connection
Kvarovi protoka dospiju u prešu kao varijacija težine punjenja, a varijacija težine punjenja je izvor većine kompaktnih nedostataka. Nepravilan sloj praha neravnomjerno ispunjava šupljine kalupa, a preša komprimira svu količinu koju primi.
Premalo ispunjeni kompakti izlaze tanki, mekani i skloni pucanju rubova; prepuni kompakti pucaju tijekom izbacivanja i ostavljaju ostatke na plohi bušilice. Segregacija dodaje drugi sloj: sitne čestice putuju drugačije od grubog tinjca tijekom pneumatskog prijenosa, tako da se isplata boje i pokrivenost vidljivo mijenjaju od jedne serije do druge.
23% skok odbijanja snimljeno tijekom poplave na rotacijskoj kompaktnoj preši
8% fill weight swing tipično na linijama s neredovitim pražnjenjem lijevka
90 min izgubljeno po smjeni potrošio na čišćenje grudica i ponovno uspostavljanje protoka
2% prah izgubljen kao prašina u zraku u nekontroliranim područjima punjenja
Praktične protumjere za prerađivače kozmetičkog pudera
Popravak je sustav: geometrija lijevka, kondicioniranje praha, kontrola vlažnosti, kontrola dodavanja i automatsko prešanje moraju biti usklađeni. Poduzimanje jedne korektivne akcije u izolaciji rijetko preživi sljedeću promjenu formule.
- Retrofit ili dizajn za maseni protok. Strme stijenke spremnika od 60-70 stupnjeva, polirane unutarnje površine i preveliki izlazi s mješalicama protiv premošćavanja drže prah u pokretu kao čep.
- Kondicionirajte prah prije prešanja. Dodajte 0,1–0,5% raspršenog silicijevog dioksida ili magnezijevog stearata i polako miješajte 10–15 minuta kako biste raspršili elektrostatički naboj i stabilizirali nasipnu gustoću.
- Stabilizirajte vlažnost na 30–40% RH. Postavite higrometre u zone miješanja, transporta i punjenja i držite sirovine zatvorene do doziranja. Provjerite da je vlažnost ispod 0,5% za većinu kompaktnih mješavina.
- Zamijenite ručno hranjenje automatiziranom kontrolom punjenja. Pužni dodavači s gubitkom težine ili pužni dodavači s miješanjem prigušuju promjene gustoće prije nego prah stigne do preše.
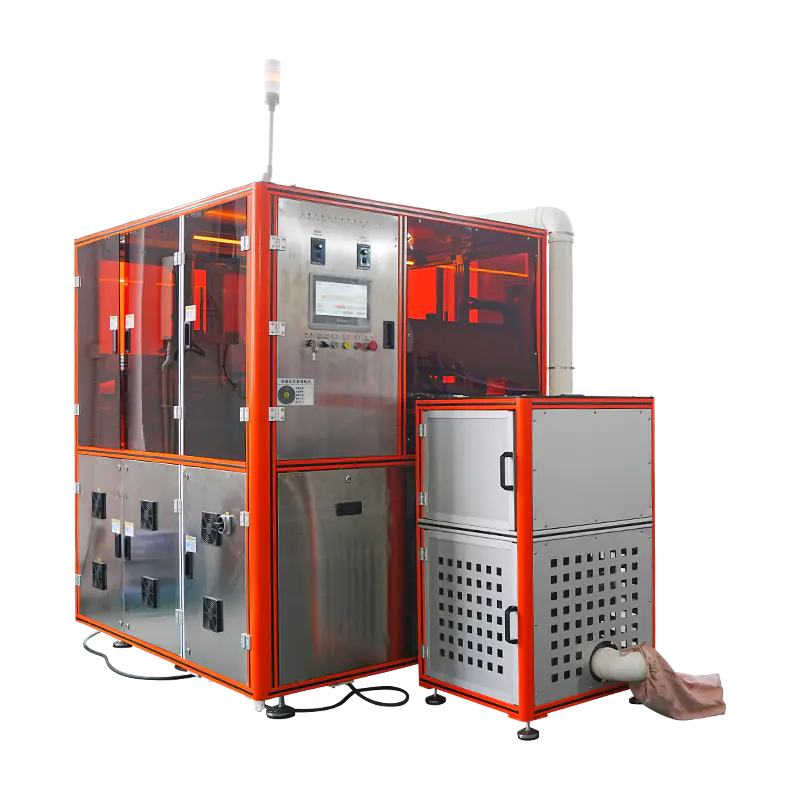
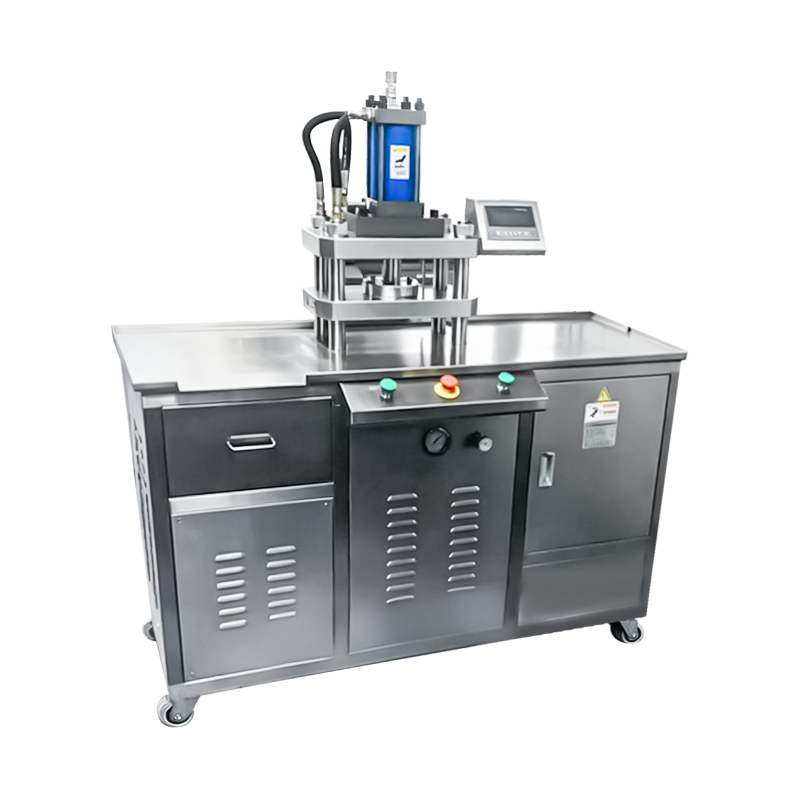
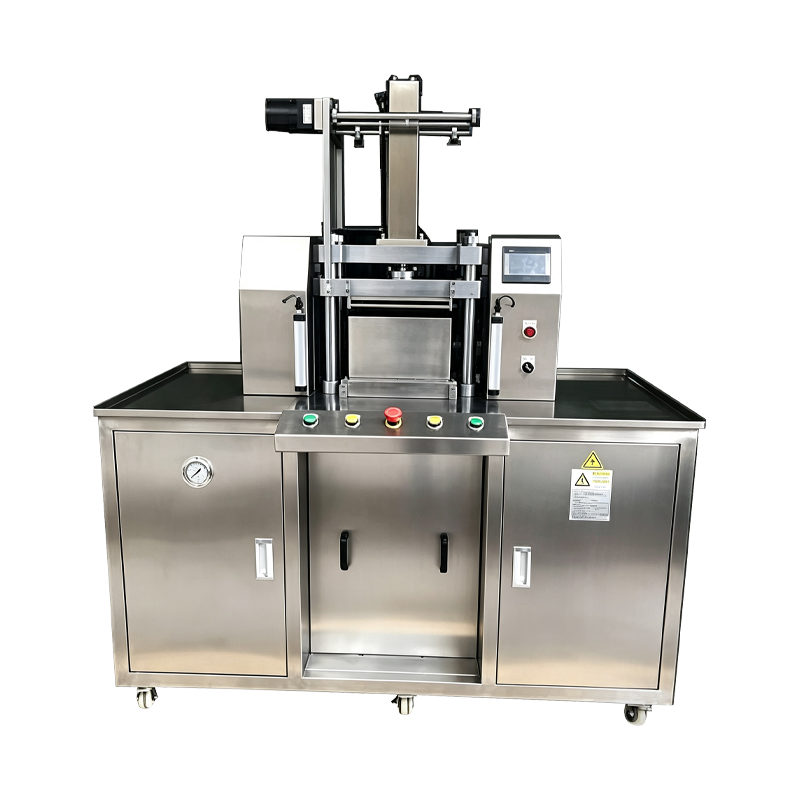
- Integrirajte automatsko prešanje sa servo punjenjem. Servo pogonjene papuče za punjenje i cilindri za sabijanje održavaju dubinu punjenja konstantnom. Za kompaktne linije za proizvodnju rumenila, sjenila i pudera, Shanghai Qimeida Machinery Technology Co., Ltd. isporučuje potpuno automatska rješenja za prešanje pudera s automatiziranim punjenjem, brzim sažimanjem i fazama vađenja iz kalupa, smanjujući ljudsku varijablu u koraku prešanja.
Lijevci masovnog protoka su prva linija obrane. Ako se spremnik prazni prema redoslijedu "prvi ušao - prvi izašao" i ne stvara se stagnirajući sloj, ne mogu se razviti rupe, a poplavu je daleko lakše kontrolirati.
Testiranje i nadzor koji održava liniju stabilnom
Ispitivanje protoka i praćenje težine punjenja hvataju probleme prije nego što se umnože u odbacivanje. Svaka nova formula, svaka serija sirovina i svaka promjena vlažnosti trebala bi pokrenuti provjeru protoka, a ne post mortem istraživanje.
| Metoda ispitivanja | Što mjeri | Tipična dobra vrijednost | Tipična vrijednost problema |
| Mirni kut | Geometrija hrpe rasutog praha | 40 stupnjeva ili manje | Iznad 45 stupnjeva |
| Hausnerov omjer | Točeno u odnosu na nasipnu gustoću | 1,25 ili niže | Iznad 1.4 |
| Carrov indeks | Kompresibilnost praha | Ispod 15% | Iznad 25% |
| Smična ćelija | Funkcija kohezije i protoka | Funkcija protoka iznad 4 | Ispod 2 |
| Sadržaj vlage | Voda Karla Fischera ili NIR-a | Ispod 0,5% | Iznad 0,8% |
Kada preša s 36 šupljina počne pokazivati nazubljeni uzorak u trendu punjenja, prah se već počeo odvajati. Reagirajte na uzorak, a ne na hrpu odbačenih materijala.
Često postavljana pitanja
Zašto se moj kozmetički puder zgusne tijekom skladištenja?
Stvrdnjavanje počinje kada vlaga migrira iz humektanata, glikola ili vlažnog zraka u sloj praha i formira tekuće mostove između čestica. Rješenje je kontrolirati sobnu vlažnost ispod 40% RH, zatvoriti sirovine i izbjeći slaganje teških spremnika na bačve za prah.
Što uzrokuje poplavu u spremniku za prah?
Poplava se događa kada se pacovska rupa uruši i masa koja pada prozrači, pretvarajući prah u suspenziju nalik tekućini koja juri kroz izlaz. Geometrija lijevka s masovnim protokom, mješalice i kontrolirane brzine pražnjenja sprječavaju ciklus kolapsa i prozračivanja.
Kako mogu smanjiti varijaciju težine u prešanim kompaktima?
Prvo krenite na fazu punjenja: upotrijebite volumetrijsku ili gravimetrijsku kontrolu punjenja, održavajte razinu praha iznad mješalice, odvojite grudice i provjerite da se sitne čestice ne odvajaju prije papuče za punjenje. Zatim potvrdite da su put udarca i vrijeme zadržavanja usklađeni s odgovorom praha.
Mogu li automatski strojevi za prešanje ukloniti probleme protoka?
Nijedan stroj ne može u potpunosti kompenzirati prah koji ne teče, ali automatski sustavi za prešanje praha sa servo kontroliranim punjenjem i zbijanjem održavaju strože tolerancije težine i otkrivaju varijacije dodavanja mnogo ranije od ručnih linija. Oprema i prah moraju se tretirati kao jedan sustav.
Vodite zapis o seriji koji kombinira rezultate ispitivanja protoka, očitanja vlage, brzinu prešanja i čvrstoću kompaktnosti. U roku od dva tjedna korelacija između uvjeta procesa i kvalitete proizvoda postaje vidljiva, a većina problema s obradom praha postaje predvidljiva.
Preporučene VIJESTI:
Kvaliteta pudera u prahu u proizvodnji kozmetike: objašnjenje ključnih čimbenika
Kako mljevenje ultra-finog pudera pomaže u stvaranju naprednih kozmetičkih formula u boji
Ključne prednosti automatizirane opreme za rukovanje puderom u kozmetičkoj proizvodnji
Kako kompaktni strojevi za prešanje pudera optimiziraju proizvodnju malih serija kozmetike
Kako izgraditi učinkovitu proizvodnu liniju za kozmetiku u prahu
Ključna oprema za kompletnu liniju za proizvodnju kozmetičkog pudera: Vodič za 2026.
Srodni proizvodi
Autorska prava © Shanghai Qimeida Machinery Technology Co., Ltd. Sva prava pridržana.
Proizvođači profesionalnih kozmetičkih strojeva po narudžbi
